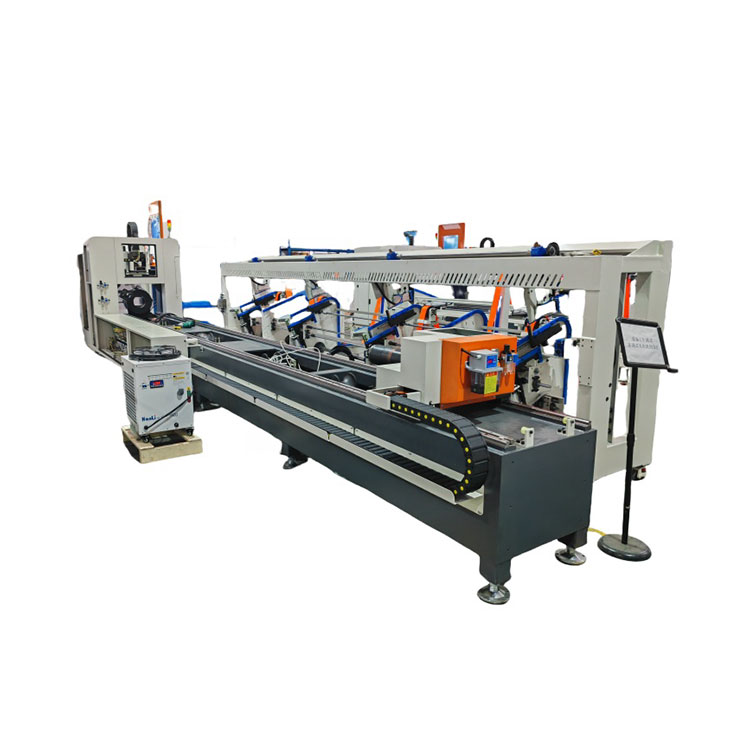
Зачем Автоматические лазерные труборезы оснащаются системой автоматической сортировки деталей?
2026-11-19
Автоматические лазерные труборезы сегодня становятся всё более востребованными на производствах, где требуется высокая точность и повторяемость раскроя труб. Однако скорость резки — не единственный фактор эффективности. Если готовые детали после раскроя смешиваются, оператору приходится вручную разбирать заготовки, что сводит на нет преимущества автоматизации. Именно поэтому современные автоматические лазерные труборезы всё чаще оснащаются системой автоматической сортировки деталей. По данным отраслевого обзора Manufacturing Automation Report (2024), внедрение автоматической сортировки в комплексе с лазерным раскроем труб позволяет сократить время на послеоперационную обработку на 35–50% и снизить количество ошибок комплектации на 60–80%.
В этой статье наши эксперты из Гуандун Цянган Интеллектуальное Оборудование ООО разбирают, какие задачи решает система автоматической сортировки, как она влияет на экономику производства и — что особенно важно — как правильно выполнить монтаж и интеграцию такой системы. Около 40% материала посвящено правильной установке, поскольку ошибки на этом этапе приводят к сбоям сортировки, повреждению деталей и остановкам линии.
1. Что представляет собой система автоматической сортировки деталей
Система автоматической сортировки — это комплекс механизмов, который после завершения резки отделяет готовые детали от отходов, распределяет их по лоткам или контейнерам в соответствии с программой раскроя и передаёт на следующие операции. В состав системы обычно входят:
- Механизм съёма деталей — захваты, толкатели или ленточные транспортёры.
- Система идентификации — датчики положения, считыватели маркировки, оптические сенсоры.
- Сортировочный конвейер — с разделением на несколько потоков.
- Накопители и лотки — для деталей разных типоразмеров.
- Программное обеспечение — синхронизированное с ЧПУ трубореза.
Автоматические лазерные труборезы с такой системой работают по замкнутому циклу: программа раскроя задаёт не только траекторию реза, но и адрес каждой детали. Это исключает ручной труд и человеческие ошибки.
2. Основные причины оснащения труборезов системой сортировки
Рассмотрим ключевые задачи, которые решает автоматическая сортировка в составе автоматических лазерных труборезов.
2.1 Исключение смешивания деталей разных типоразмеров
При раскрое труб на одном станке часто изготавливаются детали нескольких типов. Без сортировки они падают в общий бункер и требуют ручной разборки. Система автоматической сортировки распределяет детали по заданным ячейкам, что исключает смешивание и снижает риск брака на сборке.
2.2 Сокращение доли ручного труда
Оператор автоматического лазерного трубореза с сортировкой не тратит время на разборку готовой продукции. По оценкам наших специалистов, на предприятиях с серийным производством это высвобождает 1–2 человека в смену, которые ранее занимались только сортировкой.
2.3 Повышение прослеживаемости и качества
Система может маркировать или фиксировать каждую деталь в базе данных. Это позволяет отслеживать партию, время резки и параметры процесса. Для отраслей с требованиями к прослеживаемости (автомобилестроение, медицина, аэрокосмическая промышленность) такая функция становится обязательной.
2.4 Защита деталей от повреждений
Автоматическая сортировка предусматривает бережное перемещение деталей, что снижает риск царапин и деформаций. Особенно важно для тонкостенных труб и полированных поверхностей.
2.5 Рост общей производительности линии
Своевременная выгрузка деталей освобождает зону резки и позволяет станку работать без остановок. В результате автоматические лазерные труборезы с сортировкой достигают коэффициента загрузки 85–95% против 60–70% у станков без сортировки.
| Параметр | Труборез без сортировки | Труборез с автоматической сортировкой |
| Доля ручного труда на разборке, % | 25–40 | 3–8 |
| Время на послеоперационную обработку, мин/смена | 60–120 | 10–25 |
| Ошибки комплектации, % | 5–12 | 0,5–2 |
| Коэффициент загрузки станка, % | 60–70 | 85–95 |
| Повреждения деталей при выгрузке, % | 2–5 | 0,2–1 |
3. Правильный монтаж системы автоматической сортировки
Около 40% материала мы посвящаем правильному монтажу, потому что система сортировки — это не просто дополнительный конвейер. Она должна быть точно интегрирована с труборезом, системой ЧПУ и логистикой участка. Ошибки на этапе установки приводят к сбоям синхронизации, застреванию деталей и повреждению кромок.
3.1 Подготовка площадки и фундамента
Система сортировки требует ровной площадки с достаточной несущей способностью. Вес конвейеров, накопителей и готовых деталей может достигать нескольких тонн. Отклонение поверхности от горизонтали — не более 2 мм на метр. Перед монтажом проверяется отсутствие вибраций от соседнего оборудования, которые могут нарушить работу датчиков положения.
3.2 Механическая стыковка с труборезом
Приёмный лоток системы сортировки должен точно совпадать с зоной выгрузки трубореза. Зазор между ними не должен превышать 5 мм, чтобы детали не застревали и не падали на пол. Крепление выполняется через регулируемые опоры, что позволяет компенсировать неровности пола. После стыковки проверяется свободный проход деталей всех типоразмеров, указанных в спецификации.
3.3 Подключение датчиков и синхронизация с ЧПУ
Датчики положения, счётчики деталей и оптические сенсоры подключаются к контроллеру системы сортировки. Затем выполняется синхронизация с ЧПУ трубореза: программа раскроя должна передавать в сортировку информацию о типе детали и адресе лотка. Проверяется задержка сигнала — она не должна превышать 50 мс, иначе детали будут попадать не в свои ячейки.
3.4 Настройка пневматики и приводов
Пневматические толкатели и захваты настраиваются на давление, указанное производителем (обычно 0,4–0,6 МПа). Проверяется плавность хода и отсутствие рывков. Приводы конвейеров тестируются на всех скоростях, включая минимальную. Неправильная настройка пневматики — частая причина повреждения тонкостенных деталей.
3.5 Тестовый прогон и калибровка
После монтажа выполняется тестовый раскрой с деталями разных типоразмеров. Проверяется точность попадания в лотки, отсутствие застреваний и повреждений. При необходимости корректируются положение лотков, скорость конвейера и задержки сигналов. Калибровка повторяется после первых 8 часов работы, когда механизмы прирабатываются.
3.6 Типичные ошибки монтажа
- Несовпадение приёмного лотка с зоной выгрузки — застревание деталей.
- Отсутствие синхронизации с ЧПУ — детали попадают не в свои ячейки.
- Неправильное давление пневматики — повреждение кромок.
- Плохое заземление — сбои датчиков и контроллера.
- Отсутствие защиты от вибраций — ложные срабатывания сенсоров.
Специалисты Гуандун Цянган Интеллектуальное Оборудование ООО выполняют шеф-монтаж и пуско-наладку систем автоматической сортировки в комплексе с автоматическими лазерными труборезами. Такой подход позволяет выйти на проектную производительность в первые дни эксплуатации.
4. Экономический эффект от внедрения сортировки
Стоимость системы автоматической сортировки составляет 10–20% от цены трубореза, но окупается за 6–18 месяцев в зависимости от объёма производства. Основные источники экономии:
- снижение затрат на персонал — 1–2 человека в смену;
- уменьшение брака на сборке из-за пересортицы;
- рост загрузки станка на 15–25%;
- сокращение простоев на разборку готовой продукции.
Для предприятий с серийным производством и широкой номенклатурой деталей автоматическая сортировка становится не дополнительной опцией, а необходимым условием эффективной работы автоматических лазерных труборезов.
5. Часто задаваемые вопросы
Да, в большинстве случаев система сортировки может быть установлена на уже работающий труборез. Однако требуется проверить совместимость интерфейсов ЧПУ, наличие места для размещения конвейеров и накопителей, а также достаточную мощность электроснабжения. Наши инженеры проводят аудит и предлагают решение под конкретную модель станка.
Система сортирует детали длиной от 50 до 3000 мм и диаметром от 20 до 200 мм. Для очень коротких или нестандартных деталей может потребоваться индивидуальная оснастка. На этапе проектирования мы учитываем номенклатуру заказчика и подбираем тип захватов и лотков.
Ежедневно проверяется чистота датчиков и отсутствие застреваний. Еженедельно — состояние пневматики и приводов. Ежемесячно — калибровка датчиков положения и проверка синхронизации с ЧПУ. Своевременное обслуживание предотвращает сбои и продлевает срок службы механизмов.
Необходимо остановить линию, отключить питание и извлечь деталь вручную. После этого проверить зазоры между лотками и конвейером, состояние датчиков и настройки пневматики. Если застревания повторяются, требуется корректировка программы или механическая регулировка. Регулярная проверка зазоров позволяет избежать подобных ситуаций.
Совместимость зависит от интерфейсов ЧПУ и механических размеров зоны выгрузки. Мы предлагаем универсальные решения с адаптерами для популярных марок. Перед поставкой проводится проверка совместимости по документации и, при необходимости, выезд специалиста.
Статья подготовлена техническим департаментом Гуандун Цянган Интеллектуальное Оборудование ООО — производителя автоматических лазерных труборезов и систем автоматической сортировки деталей. Наши специалисты имеют многолетний опыт проектирования, монтажа и пуско-наладки оборудования для раскроя труб. Приведённые данные основаны на реальных проектах и требованиях ГОСТ Р 55840-2013 и ТР ТС 010/2011.