В каких случаях многокорпусное выпаривание выгоднее других методов концентрирования рассола?
2026-11-13
Переработка рассола и соляной кислоты — одна из ключевых задач химической, нефтегазовой и пищевой промышленности. Концентрирование рассола необходимо для получения товарной соли, подготовки технологических растворов, утилизации сточных вод и снижения объёмов жидких отходов. Существует несколько методов концентрирования: однокорпусное выпаривание, многокорпусное выпаривание, термическое сжатие пара (MVR), мембранное концентрирование, вымораживание и кристаллизация. Выбор технологии зависит от масштаба производства, стоимости энергоносителей, требований к чистоте продукта и условий площадки.
Многокорпусное выпаривание остаётся одним из наиболее экономически эффективных решений для крупнотоннажных производств, где требуется стабильное концентрирование больших объёмов рассола. Однако его преимущества раскрываются только при правильном проектировании и монтаже. По данным отраслевого анализа Global Water Intelligence (2024), доля многокорпусных выпарных установок в сегменте промышленного концентрирования рассолов превышает 45%, а в проектах мощностью более 100 т/ч — достигает 70%. В этой статье наши эксперты из Shandong Tianli Energy Co., Ltd. разбирают, когда многокорпусное выпаривание выгоднее альтернатив, и подробно объясняют, как правильно выполнить монтаж установки, чтобы её эксплуатационные показатели соответствовали проектным.
1. Принцип многокорпусного выпаривания и его место в переработке рассола
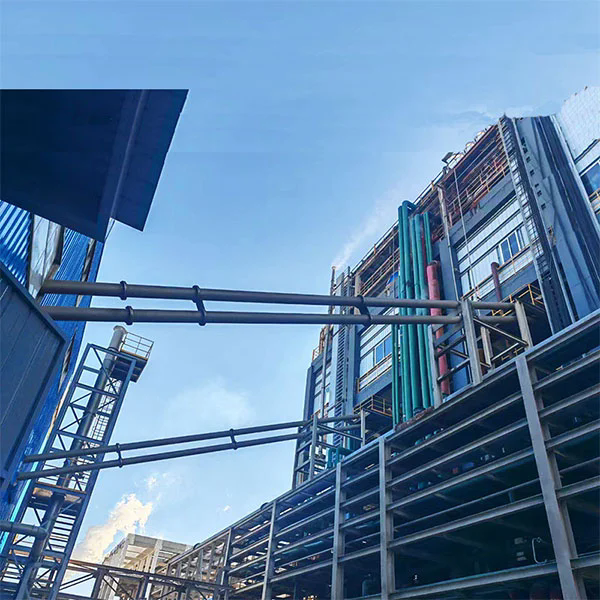
Многокорпусное выпаривание основано на последовательном использовании вторичного пара, образующегося в предыдущем корпусе, для нагрева раствора в следующем корпусе. Каждый последующий корпус работает при более низком давлении и температуре. Это позволяет многократно использовать теплоту, подводимую в первый корпус, и снизить удельный расход греющего пара.
Основные схемы многокорпусных установок:
- Прямоточная — раствор и пар движутся в одном направлении, от первого корпуса к последнему.
- Противоточная — раствор подаётся в последний корпус, а пар — в первый.
- Смешанная — комбинация прямоточной и противоточной схем для оптимизации вязкости и кристаллизации.
При переработке рассола и соляной кислоты многокорпусное выпаривание часто применяется для концентрирования растворов хлорида натрия, хлорида кальция, сульфатов и других солей. В зависимости от свойств раствора выбирается число корпусов (обычно 2–6) и тип циркуляции: естественная, принудительная или плёночная.
Ключевой показатель эффективности — удельный расход пара, который для однокорпусной установки составляет около 1,1–1,2 кг пара на 1 кг испарённой воды, для двухкорпусной — 0,55–0,65, для трёхкорпусной — 0,35–0,45, для четырёхкорпусной — 0,25–0,35. Чем больше корпусов, тем ниже расход пара, но выше капитальные затраты и требования к квалификации персонала.
2. Когда многокорпусное выпаривание выгоднее других методов
Выбор метода концентрирования рассола должен основываться на технико-экономическом сравнении. Ниже приведены основные случаи, когда многокорпусное выпаривание имеет преимущества.
2.1 Большие объёмы переработки и стабильная загрузка
Если предприятие перерабатывает от 50 до 500 т/ч рассола и работает круглосуточно, капитальные затраты на многокорпусную установку окупаются за счёт экономии пара. Для малых объёмов (менее 5–10 т/ч) однокорпусные установки или MVR могут быть выгоднее из-за меньших капитальных вложений.
2.2 Наличие дешёвого греющего пара
Многокорпусное выпаривание особенно эффективно, когда на предприятии есть доступ к недорогому пару низкого давления (0,3–1,0 МПа) от собственной котельной или технологических установок. Если пар приходится производить дорогостоящим способом, экономия от многокорпусной схемы снижается, и может оказаться предпочтительным MVR с электроприводом.
2.3 Требования к качеству кристаллов и чистоте конденсата
При переработке рассола и соляной кислоты часто необходимо получать крупные однородные кристаллы соли и чистый конденсат, возвращаемый в производство. Многокорпусные установки с принудительной циркуляцией и правильно выбранным температурным режимом обеспечивают стабильный гранулометрический состав и низкое содержание примесей.
2.4 Высокая минерализация и склонность к накипеобразованию
Для рассолов с высокой концентрацией солей и склонностью к образованию накипи многокорпусное выпаривание с развитой поверхностью теплообмена и возможностью периодической промывки оказывается надёжнее мембранных методов, которые требуют частой химической очистки и замены элементов.
2.5 Снижение энергопотребления и углеродного следа
Многокорпусная схема позволяет снизить удельный расход тепла на 40–60% по сравнению с однокорпусной. В проектах, где важны экологические показатели и стоимость энергоресурсов, это даёт существенное преимущество.
| Метод концентрирования | Удельный расход пара, кг/кг испарённой воды | Капитальные затраты | Область применения |
| Однокорпусное выпаривание | 1,1–1,2 | Низкие | Малые объёмы, периодические процессы |
| Двухкорпусное выпаривание | 0,55–0,65 | Средние | Средние объёмы, стабильная нагрузка |
| Трёхкорпусное выпаривание | 0,35–0,45 | Высокие | Крупнотоннажные производства |
| Четырёхкорпусное выпаривание | 0,25–0,35 | Очень высокие | Крупные заводы, длительная эксплуатация |
| MVR (термическое сжатие пара) | 0,05–0,15 (электроэнергия) | Высокие | Средние и крупные объёмы при дорогом паре |
| Мембранное концентрирование | 0,02–0,08 (электроэнергия) | Средние | Низкая минерализация, чистота раствора |
По данным исследования International Desalination Association (2023), для рассолов с минерализацией выше 100 г/л мембранные методы становятся экономически неэффективными из-за высокого осмотического давления, и многокорпусное выпаривание остаётся основным промышленным решением.
3. Правильный монтаж многокорпусной выпаривающей установки
Около 40% материала мы посвящаем правильному монтажу, поскольку даже идеально рассчитанная многокорпусная установка не выйдет на проектную производительность при ошибках установки. Монтаж включает подготовку фундамента, сборку корпусов, подключение трубопроводов пара и конденсата, вакуумной системы, КИП и автоматики.
3.1 Подготовка площадки и фундамента
Фундамент должен воспринимать вес корпусов, заполненных раствором, и динамические нагрузки от насосов и циркуляционных контуров. Отклонение поверхности фундамента от горизонтали — не более 2 мм на 10 м. Для крупных установок рекомендуется устраивать железобетонную плиту с анкерными болтами, соответствующими проекту. Перед монтажом проверяют отсутствие трещин и раковин, а также соответствие закладных элементов чертежам.
3.2 Сборка корпусов и проверка герметичности
Корпуса устанавливаются последовательно, с выверкой по осям и высотным отметкам. Особое внимание уделяется фланцевым соединениям и сварным швам: после сборки проводится гидроиспытание каждого корпуса давлением, указанным в паспорте (обычно 1,25–1,5 от рабочего). Проверяется герметичность греющих камер и сепараторов. Для установок, работающих под вакуумом, дополнительно проводят испытание на вакуумную плотность.
3.3 Монтаж трубопроводов пара, конденсата и раствора
Паропроводы должны иметь уклон в сторону конденсатоотводчиков и компенсаторы теплового расширения. Неправильный монтаж приводит к гидроударам и неравномерному распределению пара по корпусам. Трубопроводы раствора выполняются с минимальным количеством поворотов, чтобы избежать застойных зон и кристаллизации. Все трубопроводы проходят опрессовку и промывку перед пуском.
3.4 Подключение вакуумной системы и КИП
Вакуумная система (конденсатор, вакуум-насос, ловушки) монтируется с учётом требований к высоте установки и доступности обслуживания. Датчики температуры, давления, уровня и расхода устанавливаются в местах, предусмотренных проектом; их показания должны быть доступны для автоматической системы управления. Ошибки в монтаже КИП приводят к ложным аварийным сигналам и остановкам.
3.5 Пуско-наладка и вывод на режим
После монтажа выполняется холодная прокрутка насосов, проверка направления вращения, испытание автоматики и блокировок. Затем установка заполняется водой или раствором и выводится на режим постепенно: сначала проверяют работу первого корпуса, затем последовательно подключают остальные. В процессе пуско-наладки настраиваются расходы пара, уровни в корпусах, давление в конденсаторе и параметры циркуляции. Тестовый режим должен продолжаться не менее 72 часов с фиксацией всех параметров.
3.6 Типичные ошибки монтажа
- Отсутствие компенсаторов на паропроводах — гидроудары и разрушение фланцев.
- Неправильные уклоны конденсатопроводов — застой конденсата и снижение теплопередачи.
- Плохая герметичность вакуумной системы — падение производительности и перерасход пара.
- Ошибки в подключении датчиков уровня — аварийные остановки и перелив.
- Недостаточная промывка трубопроводов перед пуском — загрязнение теплообменных поверхностей.
Специалисты Shandong Tianli Energy Co., Ltd. выполняют шеф-монтаж и пуско-наладку многокорпусных выпарных установок, обеспечивая соответствие фактических показателей проектным. Наш опыт показывает, что правильно выполненный монтаж сокращает срок выхода на режим на 30–40% и снижает риск аварий в первый год эксплуатации.
4. Переработка рассола и соляной кислоты: особенности применения многокорпусного выпаривания
Переработка рассола и соляной кислоты имеет ряд особенностей, которые необходимо учитывать при выборе и монтаже выпарной установки. Рассолы могут содержать хлориды натрия, калия, кальция и магния, а также примеси сульфатов и органических веществ. Соляная кислота, используемая в технологических процессах, требует коррозионно-стойких материалов и специальных мер безопасности.
Для таких сред применяются корпуса из нержавеющей стали AISI 316L, титана или с покрытием из эбонита. Теплообменные поверхности выполняются из титана или графита. Важно обеспечить возможность периодической промывки и механической очистки от накипи. Многокорпусная схема позволяет поддерживать умеренные температуры в каждом корпусе, что снижает скорость коррозии и образование отложений.
При переработке рассола и соляной кислоты особое внимание уделяется системе газоочистки: пары соляной кислоты должны улавливаться и нейтрализоваться. Монтаж вытяжных систем и скрубберов выполняется в соответствии с ГОСТ 12.1.005-88 и СП 60.13330.2020. Наши инженеры проектируют такие установки с учётом требований промышленной безопасности и обеспечивают их правильную интеграцию в существующую инфраструктуру предприятия.
5. Часто задаваемые вопросы
Оптимальное число корпусов зависит от стоимости пара, капитальных затрат и требуемой производительности. Для большинства промышленных рассолов экономически оправданы 3–4 корпуса. Дальнейшее увеличение числа корпусов снижает расход пара, но резко возрастает металлоёмкость и стоимость автоматизации. Расчёт выполняется на основе технико-экономического сравнения вариантов с учётом срока окупаемости.
Да, но с ограничениями. Соляная кислота агрессивна, поэтому необходимы коррозионно-стойкие материалы (титан, графит, полимерные покрытия) и эффективная газоочистка. Многокорпусное выпаривание применяется для концентрирования разбавленных кислотных растворов и регенерации кислоты. В каждом случае требуется индивидуальный расчёт и согласование с органами промышленной безопасности.
Наиболее опасны: отсутствие компенсаторов на паропроводах, неправильные уклоны конденсатопроводов, негерметичность вакуумной системы и ошибки в подключении датчиков уровня. Эти ошибки приводят к гидроударам, снижению производительности, перерасходу пара и аварийным остановкам. Поэтому монтаж должен выполняться специализированной организацией с опытом работы с выпарными установками.
Периодичность обслуживания зависит от свойств рассола. Рекомендуется ежемесячно проверять герметичность, состояние теплообменных поверхностей и работу конденсатоотводчиков. Промывка от накипи выполняется по мере снижения производительности, но не реже одного раза в 3–6 месяцев. Ежегодно проводится ревизия КИП и автоматики, а также гидравлические испытания корпусов.
Статья подготовлена техническим департаментом Shandong Tianli Energy Co., Ltd. — производителя многокорпусных выпарных установок, систем концентрирования рассола и оборудования для переработки рассола и соляной кислоты. Наши специалисты имеют многолетний опыт проектирования, монтажа и пуско-наладки выпарных комплексов на предприятиях химической, нефтегазовой и пищевой промышленности. Приведённые данные основаны на реальных проектах и требованиях ГОСТ 12.1.005-88, СП 60.13330.2020 и ТР ТС 010/2011.