Какие детали можно производить с помощью Горизонтальный обрабатывающий центр?
2026-08-31
Горизонтальный обрабатывающий центр (ГОЦ) — это универсальное высокопроизводительное оборудование, которое широко применяется в современном машиностроении для изготовления сложных и высокоточных деталей. По данным отраслевых исследований, до 60% деталей, используемых в аэрокосмической, автомобильной и энергетической промышленности, могут быть обработаны на горизонтальных обрабатывающих центрах. Инженеры ООО «Тяньцзинь ХОРИ Тек» проанализировали основные типы деталей, производимых на ГОЦ, и подготовили рекомендации по их эффективному производству.
В этой статье мы рассмотрим основные типы деталей, которые можно изготавливать на горизонтальном обрабатывающем центре, а также уделим внимание правильному монтажу и настройке оборудования — около 40% материала посвящено этой теме, так как ошибки при установке могут привести к снижению точности и производительности.
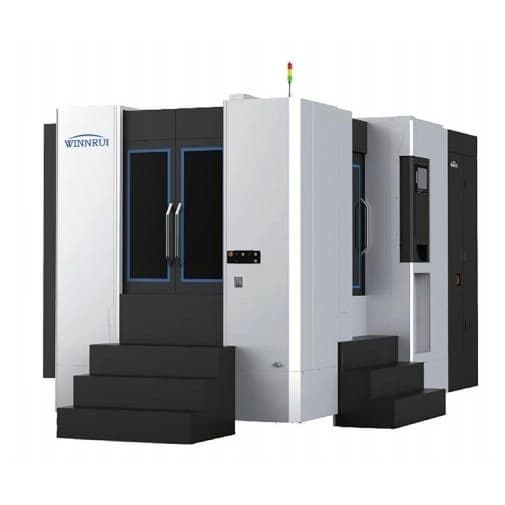
1. Основные типы деталей, производимых на горизонтальном обрабатывающем центре
Горизонтальный обрабатывающий центр позволяет обрабатывать широкий спектр деталей благодаря своей конструкции, обеспечивающей отличную жёсткость, доступ к заготовке и эффективное удаление стружки.
1.1 Корпусные детали
Это наиболее распространённый тип деталей, обрабатываемых на горизонтальном обрабатывающем центре. Корпусные детали включают:
- Корпуса редукторов и коробок передач
- Блоки цилиндров двигателей
- Корпуса насосов и компрессоров
- Станины и основания оборудования
Горизонтальный обрабатывающий центр идеально подходит для корпусных деталей благодаря возможности обработки с четырёх и более сторон за одну установку, что обеспечивает высокую точность взаимного расположения поверхностей.
1.2 Валы и детали типа тел вращения
На горизонтальном обрабатывающем центре можно обрабатывать:
- Валы с торцевыми отверстиями и канавками
- Фланцы и диски с боковыми отверстиями
- Детали с эксцентричными поверхностями
1.3 Плоскостные детали с множеством отверстий
Горизонтальный обрабатывающий центр эффективен для деталей типа:
- Плиты и основания с большим количеством отверстий
- Направляющие и столы
- Кронштейны и подкосы
1.4 Детали для аэрокосмической промышленности
В аэрокосмической отрасли применяются:
- Элементы каркаса фюзеляжа
- Кронштейны и стойки шасси
- Детали двигателей и систем управления
2. Преимущества горизонтального обрабатывающего центра для производства деталей
Горизонтальный обрабатывающий центр предоставляет ряд преимуществ при производстве различных типов деталей:
- Обработка с нескольких сторон за одну установку — сокращает время на переустановку и повышает точность.
- Эффективное удаление стружки — благодаря горизонтальной компоновке стружка падает вниз, не мешая обработке.
- Высокая жёсткость системы — позволяет обрабатывать детали из труднообрабатываемых материалов.
- Возможность использования паллетной системы — сокращает время переналадки.
| Тип детали | Материалы | Типичные размеры | Требуемая точность |
| Корпусные | Сталь, чугун, алюминий | 200–1500 мм | ±0,01–0,05 мм |
| Валы | Сталь, нержавеющая сталь | Ø50–300 мм, длина до 2000 мм | ±0,005–0,02 мм |
| Плоскостные | Сталь, алюминий, титан | 300–2000 мм | ±0,02–0,05 мм |
| Аэрокосмические | Титан, композиты, нержавейка | 100–1000 мм | ±0,005–0,01 мм |
3. Ошибки при работе с горизонтальным обрабатывающим центром
Типичные ошибки, снижающие качество обработки на горизонтальном обрабатывающем центре:
- Неправильный выбор режимов резания — приводит к повышенному износу инструмента.
- Неверный выбор зажимной оснастки — снижает жёсткость системы.
- Неправильная калибровка — снижает точность обработки.
4. Правильный монтаж горизонтального обрабатывающего центра
Около 40% нашего материала посвящено правильному монтажу, так как это критически важный этап для обеспечения точности и производительности оборудования.
Основные этапы монтажа горизонтального обрабатывающего центра:
- Подготовка фундамента — бетонное основание с виброизоляцией.
- Установка станины — строго горизонтально (допуск 0,02 мм на 1 м).
- Монтаж направляющих — проверка параллельности и перпендикулярности.
- Подключение систем — гидравлики, пневматики, охлаждения.
- Калибровка — проверка геометрической точности всех осей.
Типичные ошибки при монтаже:
- Недостаточная жёсткость фундамента — вибрации.
- Неправильная настройка уровней — перекос станины.
- Плохая изоляция от вибраций — ухудшение качества.
5. Выбор горизонтального обрабатывающего центра для производства деталей
При выборе горизонтального обрабатывающего центра для производства конкретных деталей необходимо учитывать:
- Размеры деталей — рабочий стол должен соответствовать габаритам.
- Точность обработки — необходимый класс точности станка.
- Производительность — скорость обработки и время смены инструмента.
- Бюджет — стоимость оборудования и его обслуживания.
Часто задаваемые вопросы о горизонтальных обрабатывающих центрах
На горизонтальном обрабатывающем центре наиболее эффективно обрабатывать корпусные детали, требующие обработки с нескольких сторон, детали с глубокими отверстиями и карманами, а также детали с большим количеством отверстий на разных плоскостях. Это достигается благодаря конструкции станка, позволяющей выполнять обработку с четырёх и более сторон за одну установку. К таким деталям относятся блоки цилиндров, корпуса насосов и редукторов, элементы гидравлического оборудования.
Качество монтажа горизонтального обрабатывающего центра напрямую влияет на его производительность. При неправильной установке возникают вибрации, снижается жёсткость системы, что ведёт к уменьшению скорости обработки и ухудшению качества поверхности. Правильно установленный горизонтальный обрабатывающий центр позволяет использовать высокоскоростные режимы резания, сокращает время наладки и обеспечивает стабильную точность, что в сумме повышает производительность на 20–30%. Наши инженеры проводят полный контроль монтажа.
Да, горизонтальный обрабатывающий центр с соответствующей жёсткостью и мощностью шпинделя позволяет обрабатывать детали из титановых сплавов. Однако для этого требуются специальные режимы резания, использование инструментов с покрытием (TiAlN) и интенсивное охлаждение. Горизонтальный обрабатывающий центр предпочтителен для титановых деталей благодаря лучшему удалению стружки, так как при обработке титана тепловыделение является критическим фактором.
Периодичность обслуживания горизонтального обрабатывающего центра зависит от интенсивности эксплуатации. При стандартном режиме (8–16 часов в сутки) рекомендуется проводить ежедневный осмотр (чистка направляющих, проверка уровней масла), еженедельную проверку систем смазки и охлаждения, а также ежемесячный контроль точности позиционирования. Полное техническое обслуживание с заменой масла в гидравлике и проверкой геометрии выполняется каждые 2000–3000 часов работы.
Горизонтальный обрабатывающий центр позволяет обрабатывать широкий спектр материалов: от мягких сплавов (алюминий, магний) до труднообрабатываемых (сталь с HRC до 60, титан, никелевые сплавы, чугун). Выбор режимов резания зависит от материала. Для мягких сплавов можно использовать высокие скорости и подачи, для твёрдых — повышенную жёсткость и интенсивное охлаждение. Горизонтальный обрабатывающий центр с мощным шпинделем и чугунной станиной способен обрабатывать даже закалённые стали.
Статья подготовлена инженерно-техническим центром ООО «Тяньцзинь ХОРИ Тек» — поставщика и производителя горизонтальных обрабатывающих центров и компонентов к ним. Наши специалисты имеют многолетний опыт монтажа, обслуживания и внедрения горизонтальных обрабатывающих центров на предприятиях России и стран СНГ. Приведённые данные основаны на реальных проектах и требованиях ГОСТ 9735-89 и ТР ТС 010/2011.