Какие материалы используются при производстве спиральных прокладок для промышленных трубопроводов?
2026-11-18
Надежность промышленного трубопровода во многом зависит от того, насколько правильно подобраны материалы уплотнительного элемента. При высоком давлении, температурных перепадах, контакте с химически активными веществами и постоянных механических нагрузках обычного уплотнительного решения может оказаться недостаточно. Спиральные прокладки представляют собой комбинированные металлические изделия, в которых упругая навивка работает совместно с мягким наполнителем. Именно сочетание этих компонентов определяет способность уплотнения сохранять контакт с фланцами и препятствовать утечке рабочей среды.
При производстве таких изделий необходимо учитывать не только марку стали или тип наполнителя, но и совместимость всех компонентов между собой. Материал металлической ленты должен выдерживать механические нагрузки и воздействие среды, наполнитель обязан сохранять уплотняющие свойства при заданной температуре, а кольца должны обеспечивать правильное положение конструкции. В компании Нинбо Кассит герметизирующие материалы лтд. мы рассматриваем подбор материалов как комплексную инженерную задачу, связанную с реальными условиями эксплуатации трубопроводной системы.
1. Из каких материалов изготавливают основные компоненты уплотнения
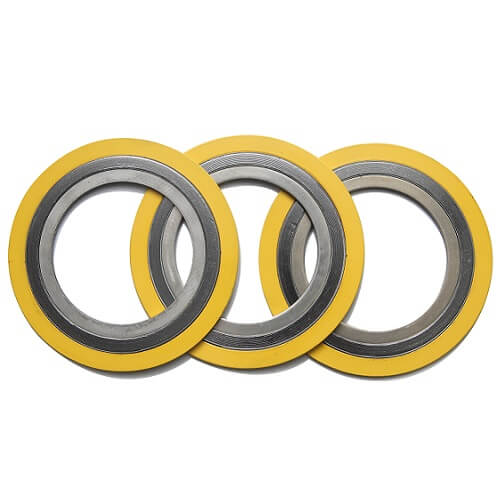
Спирально-навитая конструкция обычно состоит из трех функциональных элементов: металлической навивки, мягкого наполнителя и одного или двух металлических колец. Каждый компонент выполняет отдельную задачу, поэтому выбор материала для них нельзя сводить к одной общей характеристике, например коррозионной стойкости или максимальной температуре.
Металлическая лента: основа механической прочности
Металлическая навивка формируется из предварительно профилированной V-образной ленты. При сжатии между фланцами она деформируется контролируемым образом, создавая необходимую упругую реакцию. Эта особенность помогает конструкции сохранять контактное давление при определенных изменениях нагрузки, вызванных температурными циклами или рабочим давлением.
Одним из распространенных вариантов является нержавеющая сталь 304. Она применяется в различных промышленных соединениях, где требования к коррозионной стойкости и механическим характеристикам соответствуют свойствам этого материала. Для более сложных условий может рассматриваться сталь 316L. Низкое содержание углерода в ее составе имеет значение для отдельных видов сварных и коррозионно-активных систем, однако выбор должен учитывать фактический состав рабочей среды, а не только обозначение марки.
Стали 321 и 347 относятся к стабилизированным нержавеющим материалам. Их рассматривают в условиях, где важны устойчивость к определенным температурным воздействиям и сохранение свойств после термических циклов. При этом нельзя утверждать, что одна из этих марок автоматически подходит для любого высокотемпературного трубопровода. Необходимо учитывать давление, окислительную среду, продолжительность воздействия температуры и требования проектной документации.
Для более специфических условий применяются никелевые и специальные сплавы. В ассортименте материалов для изготовления металлических элементов представлены Inconel 600, Incoloy 800 и 825, Inconel X-750, Monel 400, Alloy 20 и Hastelloy C-276. Такие материалы рассматриваются для оборудования, в котором стандартных нержавеющих сталей может быть недостаточно из-за коррозии, температурных нагрузок или особенностей химического состава среды.
Наполнитель: основной уплотняющий компонент
Металлическая навивка обеспечивает упругую основу, но сама по себе не всегда способна заполнить микронеровности контактных поверхностей. Для этого между витками располагается мягкий наполнитель. Он деформируется при затяжке фланцев и формирует непрерывный уплотняющий контакт.
Гибкий графит является одним из наиболее распространенных наполнителей. Он обладает хорошей сжимаемостью и способен сохранять уплотняющие характеристики при значительных температурных изменениях. Его применяют в трубопроводах, транспортирующих пар, нефтепродукты и ряд других технологических сред. Однако необходимо учитывать окислительную атмосферу, химическую совместимость и требования к конкретной марке графитового материала.
ПТФЭ, или политетрафторэтилен, отличается химической стойкостью к широкому спектру веществ. Такой наполнитель может рассматриваться для химических производств и трубопроводов, в которых совместимость графита с рабочей средой вызывает сомнения. Вместе с тем ПТФЭ имеет собственные температурные и механические ограничения. При повышенной температуре его поведение отличается от поведения гибкого графита, поэтому нельзя заменять один наполнитель другим без проверки условий эксплуатации.
Керамические материалы и слюдяные наполнители применяются в специальных высокотемпературных конфигурациях. Их рассматривают там, где обычный полимерный наполнитель не обеспечивает требуемой термической устойчивости. В ассортименте также предусмотрены безасбестовые уплотняющие материалы и варианты на основе вермикулита, включая исполнение Vermiculite 835. Такие решения требуют отдельной проверки совместимости с рабочей средой и характеристиками фланцевого узла.
Внутреннее и наружное кольца: дополнительные элементы конструкции
Внутреннее металлическое кольцо устанавливается со стороны проходного отверстия. Оно поддерживает внутреннюю часть навивки, помогает ограничивать чрезмерное сжатие и уменьшает риск воздействия потока непосредственно на уплотняющие витки. Для трубопроводов с определенной скоростью движения среды, температурными колебаниями или повышенными требованиями к стабильности конструкции это может иметь существенное значение.
Наружное центрирующее кольцо помогает правильно расположить изделие относительно фланца и крепежных элементов. Оно также защищает навивку при транспортировке, хранении и монтаже. Для его изготовления могут использоваться окрашенная углеродистая сталь, нержавеющие стали 304 и 316L, а также другие согласованные металлические материалы.
Важный инженерный принцип заключается в том, что кольца должны быть совместимы с основной навивкой и условиями эксплуатации. Например, применение коррозионностойкой металлической ленты не решает проблему, если наружное кольцо в конкретной среде быстро теряет свои свойства. Поэтому материал каждого элемента указывается в спецификации отдельно.
2. Как подобрать материалы с учетом давления, температуры и рабочей среды
Выбор материала начинается с анализа условий эксплуатации. Инженеру необходимо знать не только номинальное давление трубопровода, но и возможные кратковременные отклонения, минимальную и максимальную рабочую температуру, состав транспортируемой среды, наличие примесей и режим температурных циклов. Если эти сведения отсутствуют, подбор по одному лишь диаметру фланца не обеспечивает достаточной технической обоснованности.
Сравнение материалов металлической навивки и наполнителей
Ниже приведены основные материалы, которые могут использоваться при изготовлении металлических уплотнений. Таблица показывает их типичные инженерные особенности, но не является универсальной таблицей допустимых рабочих температур и давлений. Окончательные пределы определяются документацией на конкретный материал, конструкцией изделия и условиями применения.
| Компонент | Материал | Основные свойства | Типичные условия рассмотрения |
| Металлическая навивка | Нержавеющая сталь 304 | Общепромышленная коррозионная стойкость и механическая прочность | Трубопроводы с умеренными требованиями к коррозионной стойкости |
| Металлическая навивка | Нержавеющая сталь 316L | Повышенная устойчивость к ряду коррозионных воздействий | Химические и технологические трубопроводы при подтвержденной совместимости |
| Металлическая навивка | Стали 321 и 347 | Стабилизированный состав для определенных температурных условий | Оборудование с температурными циклами и соответствующими требованиями проекта |
| Металлическая навивка | Inconel 600, Incoloy 800/825 | Специальные никелевые сплавы для сложных температурных и коррозионных условий | Отдельные химические и энергетические процессы |
| Металлическая навивка | Monel 400, Hastelloy C-276, Alloy 20 | Специальные характеристики коррозионной стойкости в зависимости от среды | Технологические системы с особыми требованиями к химической совместимости |
| Наполнитель | Гибкий графит | Сжимаемость, уплотняющая способность и термическая устойчивость | Паровые, нефтяные и другие промышленные системы при подходящей атмосфере |
| Наполнитель | ПТФЭ | Химическая инертность к широкому спектру веществ | Химические процессы с учетом температурных ограничений |
| Наполнитель | Керамика и слюда | Термическая устойчивость для специальных конструкций | Высокотемпературные технологические узлы |
| Кольца | Углеродистая сталь и нержавеющие стали | Центрирование, поддержка конструкции и контроль сжатия | Выбираются с учетом конструкции фланца и коррозионных условий |
Почему нельзя выбирать материал только по максимальной температуре
Температурный предел, указанный для отдельного наполнителя или металлического сплава, не означает, что готовое уплотнение автоматически выдержит такую же температуру при любом давлении. В собранной конструкции одновременно работают металлическая лента, наполнитель, внутреннее кольцо и наружное кольцо. Их характеристики должны соответствовать друг другу.
Например, графитовый наполнитель может быть подходящим для определенного высокотемпературного режима, однако при наличии окислительной среды необходимо отдельно оценить его устойчивость. Аналогично, ПТФЭ может демонстрировать высокую химическую стойкость, но при превышении допустимой температуры его механические свойства меняются. Для керамики и слюды также важны особенности конкретной марки и условия контакта с рабочей средой.
При работе с агрессивными химическими веществами необходимо анализировать концентрацию, содержание воды, примесей и возможные изменения состава среды во время запуска или промывки оборудования. Для металлической навивки учитывают риск общей и локальной коррозии, а также возможное воздействие хлоридов, кислот и других активных компонентов. Нельзя определять совместимость только по названию химического вещества без учета концентрации и температуры.
Конструкция изделия должна соответствовать геометрии фланца
Материалы и конструкция выбираются совместно. Базовое исполнение без отдельных колец может использоваться в соединениях, где геометрия фланцев обеспечивает необходимое положение и ограничение сжатия. Модель с наружным кольцом помогает центрировать изделие. Вариант с внутренним кольцом обеспечивает дополнительную поддержку со стороны проходного отверстия. Конструкция с двумя кольцами объединяет обе функции.
Для рассматриваемой линейки предусмотрены исполнения SN 500-R, SN 500-RIR, SN 500-CG и SN 500-CGI. Типовая толщина изделий составляет 3,2 мм, 4,5 мм и 6,4 мм; нестандартные размеры могут согласовываться по чертежам. Также необходимо проверить внутренний и наружный диаметры, класс давления, тип уплотнительной поверхности и применимый стандарт. В зависимости от проекта могут использоваться ASME B16.20, EN 1514-2, DIN и другие документы, указанные в технической спецификации.
При подготовке заказа важно не смешивать спирально-навитые изделия с прокладками кольцевого типа RTJ. Это разные конструкции, имеющие собственную геометрию, принципы уплотнения и требования к фланцам. Обозначения Oval, Octagonal, BX и RX относятся к профилям RTJ, а не к вариантам металлической спиральной навивки.
3. Правильный монтаж: как сохранить свойства выбранных материалов
Даже правильно подобранная комбинация металла и наполнителя не гарантирует герметичность, если нарушена процедура сборки. На практике многие проблемы возникают не из-за исходного качества материала, а вследствие неправильной подготовки фланцев, смещения уплотнения, неравномерной затяжки или использования неподходящего крепежа. Поэтому монтаж следует рассматривать как самостоятельный технологический процесс, который напрямую влияет на работу всего соединения.
Этап 1. Проверка технической документации до начала работ
Перед монтажом необходимо сверить маркировку изделия с проектной спецификацией. Проверяются тип конструкции, размеры, материал металлической навивки, наполнитель, наличие внутреннего и наружного колец, класс давления и соответствие фланцевому соединению. Если на объект поступило несколько внешне похожих изделий, их нельзя считать взаимозаменяемыми без проверки маркировки.
Особое внимание уделяется толщине и диаметрам. Внутренний диаметр не должен создавать препятствий для прохода рабочей среды, а наружный размер должен соответствовать уплотнительной зоне. Неправильная толщина способна изменить степень сжатия и распределение нагрузки. Если изделие изготовлено по индивидуальному чертежу, необходимо проверить актуальность его редакции и соответствие фактическим размерам узла.
Также следует убедиться, что изделие не повреждено при перевозке или хранении. Деформированная навивка, смятые участки, разошедшиеся витки или поврежденное центрирующее кольцо могут стать причиной неравномерного контакта. Поврежденную прокладку нельзя выправлять вручную и устанавливать без оценки ее пригодности.
Этап 2. Подготовка фланцевых поверхностей
До установки необходимо полностью удалить остатки старого уплотнения. Для этого используют подходящий инструмент, не повреждающий металл фланца. Глубокие царапины, радиальные риски, вмятины и локальные повреждения контактной поверхности требуют отдельной оценки. Радиальные дефекты особенно опасны, поскольку могут образовать путь для выхода рабочей среды из внутренней части соединения наружу.
После очистки проверяют состояние уплотнительных поверхностей и их параллельность. Если фланцы имеют перекос, монтаж новой прокладки не должен использоваться для компенсации геометрического дефекта. Попытка стянуть значительно смещенные фланцы болтами создает дополнительную нагрузку, которая может привести к неравномерному сжатию навивки и повреждению наполнителя.
Для спирально-навитых уплотнений в техническом руководстве Flexitallic приводится рекомендуемая шероховатость поверхности фланца в диапазоне 3,2–6,3 мкм Ra. Это ориентир из руководства производителя, а не универсальная замена требованиям применимого стандарта и проектной документации. Фактическую шероховатость следует проверять подходящим измерительным инструментом, а не определять только визуально.
После очистки поверхности должны быть сухими и свободными от загрязнений, которые могут повлиять на трение и контактное давление. Нельзя произвольно наносить на уплотнительные поверхности смазку, герметик или монтажную пасту. Такие материалы допустимы только тогда, когда их применение прямо предусмотрено утвержденной технологией.
Этап 3. Проверка крепежа и подготовка к затяжке
Перед сборкой проверяют шпильки, болты, гайки и шайбы. На резьбе не должно быть выраженных повреждений, загрязнений и признаков чрезмерной коррозии. Если крепеж невозможно свободно навинтить вручную по рабочей длине резьбы, его состояние необходимо проверить до начала монтажа. Поврежденные элементы следует заменить в соответствии с требованиями проекта.
Отдельно рассматривают состояние опорных поверхностей под гайками. Они должны обеспечивать корректную передачу нагрузки. При необходимости применяются подходящие закаленные шайбы, если это предусмотрено конструкцией соединения. Смазка резьбы и опорной поверхности гайки может влиять на соотношение между моментом затяжки и фактическим усилием предварительного натяга. Поэтому необходимо использовать согласованный тип смазки и учитывать его в расчетах.
Важно понимать, что одинаковый момент затяжки не всегда создает одинаковую силу в шпильках. На результат влияют состояние резьбы, трение, смазка, материал крепежа и состояние контактных поверхностей. Поэтому нельзя переносить значения момента с одного фланцевого соединения на другое только на основании совпадения диаметра болтов.
Этап 4. Центрирование и установка уплотнения
Перед окончательной сборкой изделие аккуратно размещают между фланцами. Оно должно располагаться концентрично относительно проходного отверстия и уплотнительной поверхности. При использовании наружного центрирующего кольца его геометрия помогает совместить уплотнение с расположением крепежа. Однако кольцо не предназначено для исправления существенного смещения фланцев или компенсации неправильной сборки трубопровода.
При установке необходимо избегать ударов, изгибания и чрезмерного ручного давления на навивку. Металлическая лента сохраняет заданную геометрию, а наполнитель расположен между витками в определенном положении. Если витки деформированы до приложения расчетной монтажной нагрузки, равномерность сжатия может быть нарушена.
После размещения проверяют, что уплотнительный элемент не смещен, не зажат отдельным болтом и не касается участков фланца, которые не предусмотрены конструкцией. Затем фланцы аккуратно сводят, сохраняя их соосность. Нельзя использовать крепеж как инструмент для принудительного устранения значительного перекоса.
Этап 5. Поэтапная затяжка болтов
Основная задача затяжки заключается в равномерном распределении нагрузки по окружности. Если один участок соединения сжимается значительно сильнее остальных, навивка может деформироваться неравномерно. В результате отдельные зоны получают недостаточное контактное давление, а другие подвергаются чрезмерному сжатию.
Для многих фланцевых соединений применяется перекрестная схема затяжки. Сначала гайки равномерно подтягивают вручную, затем переходят к последовательным проходам с использованием расчетного усилия. В качестве примера в руководстве по монтажу металлических уплотнений Flexitallic описаны этапы 30%, 60% и 100% от установленной конечной нагрузки с последующим контрольным проходом по окружности. Конкретная схема и проценты должны соответствовать процедуре сборки данного соединения, а не автоматически переноситься на любой трубопровод.
При использовании динамометрического ключа необходимо убедиться в его исправности и действующей калибровке. Для крупных и ответственных фланцев могут применяться методы контролируемого натяжения шпилек. В любом случае требуемый момент или усилие определяется расчетом с учетом крепежа, смазки, материалов фланцев и целевой нагрузки на уплотнение.
Не рекомендуется выполнять затяжку только по кругу от одного болта к соседнему без предусмотренной последовательности. Такой подход способен создать локальную нагрузку и привести к перекосу фланцев. Также нельзя произвольно увеличивать усилие, если соединение не демонстрирует ожидаемую герметичность: сначала следует установить причину проблемы.
Этап 6. Контроль после сборки и типичные монтажные ошибки
После завершения затяжки проверяют положение фланцев, равномерность зазора и соответствие выполненной процедуры монтажной документации. При необходимости фиксируют использованные значения момента или усилия, последовательность проходов, параметры крепежа и результаты контроля. Для ответственных соединений такие сведения важны при последующем техническом обслуживании.
Перед вводом трубопровода в эксплуатацию выполняют предусмотренные проектом испытания и проверку герметичности. Давление повышают в установленном порядке, соблюдая требования промышленной безопасности. Персонал не должен находиться в опасной зоне возможного выброса рабочей среды. Если обнаружена утечка, необходимо действовать по утвержденной процедуре остановки и безопасного устранения неисправности.
К наиболее распространенным ошибкам относятся повторное использование уже сжатого уплотнения, установка изделия с неподходящими размерами, повреждение витков при транспортировке, загрязненные фланцевые поверхности, неправильная смазка крепежа и неравномерная затяжка. Еще одна распространенная проблема — попытка компенсировать дефекты фланца чрезмерным усилием на болтах. Все эти факторы способны снизить эффективность даже качественно изготовленного изделия.
4. FAQ: вопросы о материалах, монтаже и эксплуатации
Вопрос 1: Какой материал металлической навивки лучше выбрать для промышленного трубопровода с агрессивной рабочей средой?
Универсального материала для всех агрессивных сред не существует. Выбор зависит от химического состава вещества, его концентрации, температуры, давления и продолжительности контакта с уплотнением. Нержавеющие стали 304 и 316L могут рассматриваться для ряда общепромышленных условий, тогда как для более сложных сред иногда требуются специальные сплавы, например Monel 400, Inconel 600, Alloy 20 или Hastelloy C-276. При этом важно оценивать не только металлическую навивку, но и наполнитель, а также материал внутреннего и наружного колец. Перед заказом рекомендуется подготовить данные о рабочей среде и технологическом режиме. Для ответственных соединений целесообразно согласовать материал по технической документации и результатам проверки химической совместимости.
Вопрос 2: Можно ли установить новую спирально-навитую прокладку без полной очистки фланцевых поверхностей?
Нет, перед монтажом необходимо удалить остатки старого уплотнения и загрязнения с контактных поверхностей. Даже небольшие фрагменты прежнего материала, твердые частицы или продукты коррозии могут вызвать локальное нарушение контакта. Особенно опасны радиальные царапины и задиры, поскольку они способны сформировать канал для утечки через фланцевое соединение. После очистки следует проверить состояние поверхности, ее шероховатость, параллельность фланцев и отсутствие недопустимых повреждений. Если обнаружены дефекты, их необходимо оценить до сборки. Установка нового изделия не компенсирует серьезные повреждения металлических поверхностей. Также нельзя наносить на уплотнительную зону смазки и герметики, если такое действие не предусмотрено утвержденной монтажной процедурой.
Вопрос 3: Почему необходимо затягивать фланцевые болты поэтапно и в перекрестной последовательности?
Поэтапная затяжка помогает равномерно распределить нагрузку по окружности фланца. Если сразу полностью затянуть один болт, соседние участки соединения могут получить разное контактное давление. Это повышает вероятность перекоса, неравномерного сжатия наполнителя и деформации металлической навивки. Перекрестная последовательность позволяет постепенно приближать фланцы друг к другу, уменьшая локальные перегрузки. Обычно процедура включает ручную предварительную подтяжку и несколько проходов с контролируемым усилием. Конкретные значения момента или натяжения должны быть определены для данного крепежа и соединения. При работе необходимо учитывать смазку резьбы, состояние болтов, материал шпилек и требования проектной документации. Универсального момента затяжки для всех фланцевых узлов не существует.
Вопрос 4: Нужно ли повторно использовать спирально-навитое уплотнение после демонтажа трубопровода?
В большинстве стандартных монтажных процедур после демонтажа рекомендуется устанавливать новое уплотнение. Во время первоначальной затяжки металлическая навивка и мягкий наполнитель получают остаточную деформацию, соответствующую нагрузке конкретного соединения. После снятия изделия невозможно гарантировать, что оно сохранит первоначальную геометрию, упругость и равномерность контактных поверхностей. Повторное применение может привести к недостаточному сжатию и утечке после запуска оборудования. Особенно нежелательно использовать повторно изделие, которое подвергалось перегреву, воздействию агрессивной среды, механическому повреждению или неравномерной затяжке. При ремонте следует также проверить состояние фланцев и крепежа. Повторная установка допустима только в том случае, если такая возможность прямо предусмотрена специальной процедурой и подтверждена технической оценкой.
Об авторе
Заключение и запрос технического предложения
Выбор материалов для промышленного уплотнения должен учитывать совместную работу металлической навивки, наполнителя и дополнительных колец. Нержавеющие стали 304, 316L, 321 и 347, никелевые сплавы, гибкий графит, ПТФЭ, керамика и слюдяные материалы имеют разные эксплуатационные особенности. Поэтому надежность соединения определяется не максимальной характеристикой отдельного компонента, а правильным сочетанием всех материалов с учетом давления, температуры, химического состава среды и геометрии фланца.
Не менее важен монтаж. Проверка размеров, подготовка контактных поверхностей, центрирование, состояние крепежа и контролируемая поэтапная затяжка непосредственно влияют на результат. Даже качественно изготовленное изделие не сможет обеспечить расчетную герметичность при неправильной сборке или несоответствии условиям эксплуатации.
Если для вашего трубопровода требуется подобрать материал навивки, тип наполнителя или исполнение с внутренним и наружным кольцами, направьте техническую спецификацию или чертеж. Специалисты Нинбо Кассит герметизирующие материалы лтд. помогут рассмотреть требования к конструкции и подготовить предложение по подходящему варианту изготовления. Чтобы получить цену, уточнить доступные материалы или запросить техническую консультацию, отправьте запрос через форму обратной связи и укажите рабочую среду, давление, температуру, размеры фланца и требуемый стандарт. Чем точнее исходные данные, тем обоснованнее будет подбор уплотнительного решения.