Какие преимущества дает быстрая замена валковых модулей при обслуживании станов?
2026-11-11
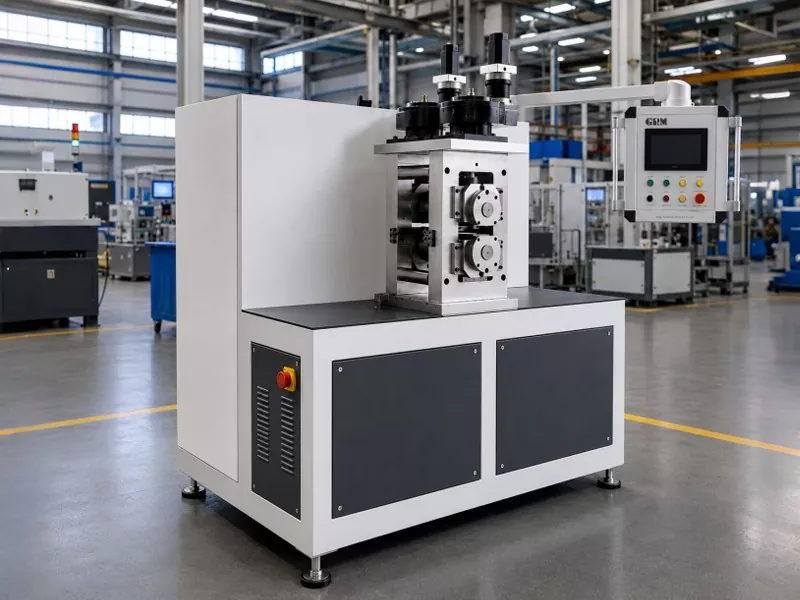
Станы для редуцирования проволоки работают в непрерывном режиме, и каждая минута внепланового или планового простоя отражается на себестоимости продукции. В современных линиях волочения и редуцирования время замены валков и калибров составляет значительную часть общего времени обслуживания. Именно поэтому конструкция с быстросменными валковыми модулями становится стандартом для предприятий, которые стремятся повысить коэффициент использования оборудования. Быстрая замена валковых модулей позволяет сократить простои, уменьшить влияние человеческого фактора и стабилизировать качество готовой проволоки. При этом скорость замены не должна достигаться за счёт точности: неправильный монтаж модуля сводит на нет все преимущества модульной конструкции.
В этой статье наши эксперты из Цзянсу Ючжа Машиностроение, ООО рассматривают, какие преимущества даёт быстрая замена валковых модулей, как устроены современные станы для редуцирования проволоки с модульными клетями и какие правила монтажа необходимо соблюдать, чтобы оборудование работало с проектной точностью. Около 40% материала посвящено правильной установке, центровке и калибровке валковых модулей, поскольку именно на этом этапе чаще всего возникают ошибки, приводящие к браку и ускоренному износу инструмента.
1. Почему скорость замены валковых модулей критична для станов для редуцирования проволоки
В традиционных станах замена валков и настройка калибров занимает от 40 минут до нескольких часов на одну клеть. Если линия состоит из 8–12 клетей, суммарное время обслуживания может достигать целой смены. При переходе на другой типоразмер проволоки или после износа валков предприятие теряет производительность и несёт затраты, связанные с простоем. Современные станы для редуцирования проволоки с быстросменными модулями позволяют сократить это время в 3–5 раз.
По данным отраслевых обзоров, на предприятиях метизной отрасли доля времени переналадки и замены инструмента в общем балансе работы прокатного оборудования может достигать 15–25%. Снижение этого показателя напрямую увеличивает доступное машинное время и коэффициент общей эффективности оборудования (OEE). Наш опыт показывает, что переход на модульную конструкцию с предварительной настройкой вне стана позволяет сократить простой на замену одной клети до 10–15 минут, а при использовании гидравлических зажимов — до 5–8 минут.
Компания Цзянсу Ючжа Машиностроение, ООО проектирует станы для редуцирования проволоки с учётом того, что обслуживание должно выполняться быстро и безопасно. В конструкции предусмотрены направляющие, фиксирующие штифты и быстросъёмные соединения, которые исключают необходимость длительной выверки на месте.
2. Конструктивные решения, обеспечивающие быструю замену валковых модулей
Быстрая замена достигается не одним элементом, а комплексом конструктивных решений. Рассмотрим основные из них.
2.1 Модульная клеть с предварительной настройкой
Валковый модуль представляет собой отдельный узел, включающий рабочие валки, подшипниковые опоры, механизм регулировки зазора и систему подачи смазки. Модуль настраивается на специальном стенде вне стана, а затем устанавливается в станину как единое целое. Это позволяет совмещать настройку с работой линии и сокращать время простоя.
2.2 Быстросъёмные соединения и фиксаторы
Современные модули фиксируются с помощью клиновых зажимов, эксцентриковых механизмов или гидравлических зажимов. Такие соединения обеспечивают повторяемость установки без дополнительной выверки. Важно, чтобы посадочные поверхности были защищены от загрязнения, а фиксаторы имели индикацию положения.
2.3 Направляющие и базирование по штифтам
Для точной установки модуля используются закалённые направляющие штифты и посадочные отверстия. Они обеспечивают повторяемость положения модуля в пределах 0,01–0,02 мм. Это критически важно для станов для редуцирования проволоки, где отклонение межвалкового зазора влияет на геометрию проволоки.
2.4 Встроенные системы контроля и диагностики
Некоторые модели оснащаются датчиками положения модуля и давления в гидросистеме зажима. Это позволяет оператору убедиться в правильной установке до запуска линии. Диагностика сокращает риск работы с незафиксированным модулем.
| Параметр | Традиционная замена валков | Быстрая замена валкового модуля |
| Время замены одной клети | 40–120 минут | 5–15 минут |
| Необходимость настройки на стане | Высокая | Минимальная (настройка вне стана) |
| Повторяемость установки | Зависит от квалификации | Обеспечена базированием по штифтам |
| Риск ошибки монтажа | Средний / высокий | Низкий при соблюдении регламента |
| Влияние на OEE | Существенное снижение | Рост за счёт сокращения простоев |
3. Правильный монтаж валковых модулей: пошаговый регламент
Около 40% материала мы посвящаем правильному монтажу, потому что даже самый совершенный модуль не обеспечит точность, если установлен с нарушением технологии. Ниже приведён практический регламент, который наши специалисты используют при пуско-наладке и обучении персонала.
3.1 Подготовка посадочных мест и проверка геометрии
Перед установкой модуля необходимо очистить посадочные поверхности станины от пыли, окалины и остатков смазки. Проверьте состояние направляющих штифтов и отверстий: на них не должно быть забоин и коррозии. Геометрия посадочного гнезда контролируется с помощью индикаторных приборов. Отклонение плоскостности более 0,02 мм на длине 100 мм недопустимо. Если станина имеет регулируемые опоры, убедитесь, что они зафиксированы.
3.2 Установка модуля и предварительная фиксация
Модуль поднимается краном или манипулятором с использованием штатных рым-болтов. Запрещается опирать модуль на валки или выступающие части. При установке модуль заводится по направляющим до упора, после чего устанавливаются фиксирующие штифты. Если предусмотрены гидравлические зажимы, давление поднимается постепенно до номинального значения. Важно не прикладывать избыточных усилий, чтобы не повредить посадочные поверхности.
3.3 Центровка и контроль положения
После фиксации проверяется положение модуля относительно оси прокатки. Для этого используются контрольные оправки или лазерный центровщик. Отклонение оси модуля от оси линии не должно превышать 0,05 мм. Перекос модуля приводит к неравномерному износу валков и образованию дефектов проволоки. На станах для редуцирования проволоки с несколькими клетями особенно важно, чтобы все модули были выставлены в одной плоскости.
3.4 Настройка межвалкового зазора и калибровка
Межвалковый зазор настраивается с помощью механизма регулировки, предусмотренного в модуле. Для контроля используются калибры или индикаторные скобы. После настройки зазор проверяется в нескольких точках по ширине валка. Разница зазоров по краям не должна превышать 0,005–0,01 мм в зависимости от требований к точности проволоки. Калибровка выполняется на холодном стане или на специальном настроечном стенде, если конструкция это предусматривает.
3.5 Подключение систем смазки, охлаждения и датчиков
Современные валковые модули могут иметь индивидуальную систему смазки подшипников и подачу технологической смазки в зону деформации. Перед запуском проверьте герметичность соединений и давление в линиях. Датчики положения и температуры подключаются согласно схеме. Неправильное подключение датчика может привести к ложным аварийным сигналам и остановке линии.
3.6 Тестовый прокат и контроль геометрии
Первый запуск после замены модуля выполняется на пониженной скорости с контролем размеров проволоки. Проверяются толщина, ширина, овальность и качество поверхности. Если параметры выходят за допуск, производится корректировка зазора или положения модуля. Тестовый прокат должен выполняться до выхода на рабочую скорость. Результаты заносятся в журнал обслуживания.
3.7 Типичные ошибки монтажа валковых модулей
Наиболее частые ошибки: загрязнение посадочных поверхностей, неполная фиксация модуля, перекос при установке, неправильная настройка зазора, отсутствие контроля после замены, работа с повреждёнными уплотнениями. Каждая из этих ошибок может привести к браку проволоки, ускоренному износу валков и даже к аварии. Компания Цзянсу Ючжа Машиностроение, ООО включает в комплект поставки инструкцию по монтажу и проводит обучение персонала заказчика.
4. Экономический эффект и организация обслуживания
Быстрая замена валковых модулей даёт не только сокращение времени простоя. Модульная конструкция позволяет заранее подготовить несколько комплектов валков для разных типоразмеров проволоки и быстро переходить между заказами. Это особенно важно для предприятий с широкой номенклатурой. Кроме того, настройка вне стана снижает влияние человеческого фактора и повышает стабильность качества.
При расчёте экономического эффекта учитываются: стоимость машино-часа простоя, рост производительности, снижение расхода инструмента и уменьшение доли брака. На практике переход на быстросменные модули окупается за 12–24 месяца в зависимости от загрузки оборудования. Наши эксперты помогают заказчикам выполнить такой расчёт с учётом конкретных условий производства.
5. Часто задаваемые вопросы
Да, в большинстве случаев возможна модернизация станины и узлов фиксации. Однако необходимо проверить геометрию станины, состояние направляющих и возможность установки новых зажимных механизмов. Иногда требуется замена клети целиком. Наши специалисты проводят обследование и предлагают техническое решение с оценкой стоимости и сроков.
Для замены достаточно одного оператора и одного помощника, если модуль оборудован штатными грузозахватными элементами. Обучение занимает 1–2 смены. Важно, чтобы персонал знал порядок фиксации, проверки положения и настройки зазоров. Мы проводим обучение на месте и предоставляем чек-листы.
Проверка положения модуля выполняется после каждой замены. Периодический контроль геометрии станины и посадочных мест рекомендуется раз в 6–12 месяцев в зависимости от интенсивности работы. Если станина подвержена вибрациям или тепловым деформациям, интервал сокращается. Регулярный контроль предотвращает накопление погрешностей.
В зависимости от обрабатываемого металла применяются инструментальные стали, твердые сплавы и наплавки. Для высокоуглеродистой проволоки часто используют карбид вольфрама или специальные покрытия. Выбор материала влияет на стойкость и качество поверхности. Наши инженеры подбирают материал валков под конкретный технологический процесс.
Статья подготовлена техническим департаментом Цзянсу Ючжа Машиностроение, ООО — производителя станов для редуцирования проволоки и модульных валковых систем. Наши специалисты имеют многолетний опыт проектирования, монтажа и обслуживания прокатного оборудования. Приведённые рекомендации основаны на реальных проектах и требованиях ГОСТ 1335-93 и ТУ 14-2-621-2020.