Чем отличаются настольные CO₂- и диодные лазерные станки для резки?
2026-11-11
Выбор настольного лазерного станка для резки сегодня часто сводится к сравнению двух технологий: CO₂-лазера и полупроводникового диодного лазера. Оба типа оборудования компактны, доступны по цене и широко применяются в мастерских, учебных центрах и на небольших производствах. Однако принципиальная разница в длине волны и конструкции излучателя определяет, какие материалы можно обрабатывать, какую мощность потребуется подводить и как часто обслуживать станок. Настольный лазерный станок для резки — это не просто «лазер в корпусе», а комплекс, в котором источник излучения, оптика, система охлаждения и вытяжка должны быть согласованы между собой.
В этой статье наши эксперты из Shenyang Huawei Laser Equipment Manufacturing Co., Ltd. разбирают ключевые отличия CO₂- и диодных настольных станков, приводят сравнительную таблицу и подробно объясняют, как правильно выполнить монтаж, пуско-наладку и настройку настольного лазерного станка для резки. Около 40% материала посвящено именно правильной установке, поскольку ошибки на этом этапе сводят на нет преимущества даже самого качественного оборудования.
1. Ключевые различия CO₂- и диодных лазерных станков
Главное отличие заключается в длине волны излучения и способе его генерации. CO₂-лазер излучает в дальнем инфракрасном диапазоне (10,6 мкм), а диодный лазер — в ближнем инфракрасном или видимом диапазоне (обычно 450–1064 нм). От длины волны зависит поглощение материалами, размер пятна, требования к оптике и безопасности.
1.1 CO₂-лазерные станки: универсальность для неметаллов
CO₂-лазеры хорошо поглощаются органическими материалами: древесиной, акрилом (ПММА), фанерой, МДФ, бумагой, картоном, кожей, тканью, резиной и некоторыми полимерами. Настольный лазерный станок для резки с CO₂-излучателем мощностью 40–100 Вт обеспечивает чистый рез и высокое качество кромки на неметаллах. Основные особенности:
- длина волны 10,6 мкм, требуется зеркальная оптика и фокусирующая линза из ZnSe;
- типичная мощность 40–150 Вт, охлаждение водяное или воздушное;
- не подходит для большинства металлов без специальных покрытий и вспомогательного газа;
- ресурс излучателя ограничен (обычно 2 000–10 000 часов) и требует замены;
- чувствительность к юстировке зеркал и загрязнению оптики.
1.2 Диодные лазерные станки: компактность и металл
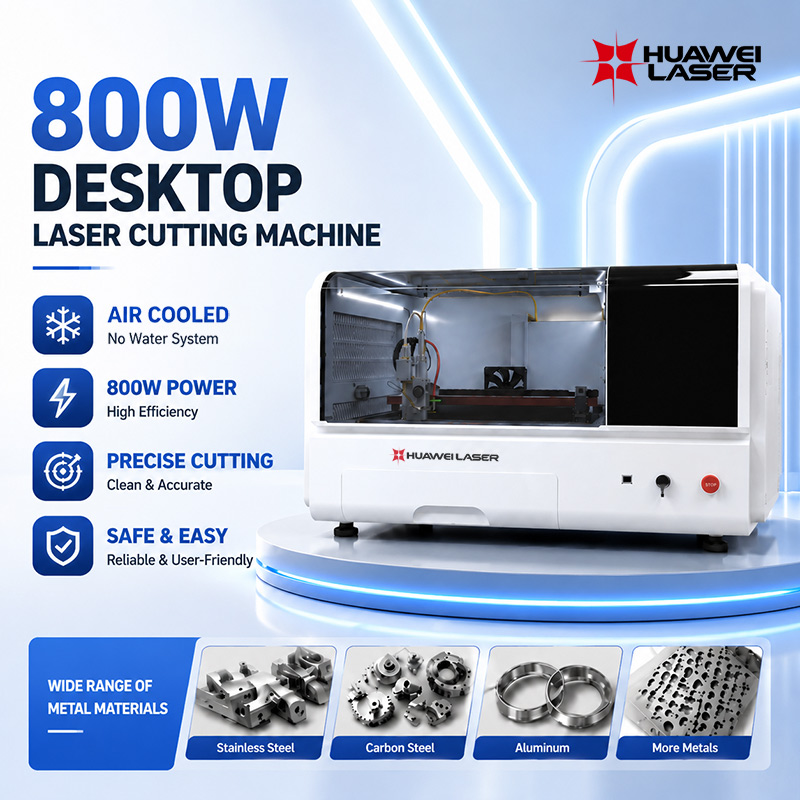
Диодные лазеры генерируют излучение с длиной волны около 450 нм (синий) или 808–1064 нм. Синие диоды хорошо поглощаются металлами: нержавеющей сталью, углеродистой сталью, алюминием, латунью, медью (с ограничениями). Настольный лазерный станок для резки на диодах мощностью 20–80 Вт часто используется для гравировки и резки тонкого металла, а также некоторых неметаллов. Особенности:
- длина волны 450 нм или 1064 нм, оптика из кварца или специального стекла;
- типичная мощность 10–80 Вт, охлаждение воздушное;
- ресурс диодов значительно выше, чем у CO₂-трубки (10 000–30 000 часов);
- компактность и низкое энергопотребление;
- ограниченная скорость резки толстых неметаллов по сравнению с CO₂.
2. Сравнение производительности, стоимости и обслуживания
Чтобы выбрать настольный лазерный станок для резки под конкретные задачи, важно сопоставить технические и экономические параметры. В таблице приведены усреднённые данные для оборудования начального и среднего уровня.
| Параметр | CO₂-лазерный станок | Диодный лазерный станок |
| Длина волны | 10,6 мкм | 450 нм / 808–1064 нм |
| Типичная мощность | 40–150 Вт | 10–80 Вт |
| Основные материалы | Дерево, акрил, фанера, МДФ, кожа, ткань, бумага | Металлы (сталь, алюминий, латунь), некоторые полимеры |
| Скорость резки неметаллов | Высокая | Средняя / низкая |
| Скорость резки тонкого металла | Ограничена | Средняя |
| Ресурс излучателя | 2 000–10 000 ч | 10 000–30 000 ч |
| Охлаждение | Водяное или воздушное | Воздушное |
| Стоимость обслуживания | Средняя (замена трубки, юстировка) | Низкая (чистка оптики, вентиляторы) |
| Требования к вентиляции | Высокие (дым, продукты горения) | Средние (аэрозоли, металлическая пыль) |
По данным отраслевого обзора Laser Focus World (2024), доля диодных настольных станков в сегменте малых мастерских растёт на 12–15% в год, тогда как CO₂-станки остаются основным выбором для обработки акрила и древесины. При этом стоимость владения зависит не только от цены станка, но и от затрат на электроэнергию, расходные материалы и простои. Наши эксперты рекомендуют выбирать технологию по преобладающему материалу, а не по максимальной мощности.
3. Правильный монтаж настольного лазерного станка для резки
Около 40% материала мы посвящаем правильному монтажу, потому что настольный лазерный станок для резки требует не только ровной поверхности, но и грамотной организации рабочего места. Ниже приведены ключевые этапы, которые необходимо выполнить до первого запуска.
3.1 Требования к помещению и вентиляции
Станок должен устанавливаться на прочную горизонтальную поверхность, выдерживающую вес оборудования и вибрации. Рекомендуется использовать отдельный стол или верстак с регулируемыми опорами. Помещение должно иметь приточно-вытяжную вентиляцию: CO₂-резка древесины и акрила сопровождается интенсивным дымом и летучими продуктами, диодная резка металла — мелкодисперсной пылью и аэрозолями. Согласно СП 60.13330, кратность воздухообмена в зоне лазерной обработки должна обеспечивать удаление загрязнений у источника. Мы рекомендуем подключать вытяжной рукав непосредственно к зоне резки и выводить воздух за пределы помещения.
3.2 Электропитание и заземление
Настольный лазерный станок для резки чувствителен к качеству питающей сети. Необходимо использовать стабилизированный источник или ИБП с запасом мощности не менее 20%. Заземление должно соответствовать ГОСТ 12.1.019-2017: сопротивление контура заземления не более 4 Ом. Перед подключением проверьте сечение кабеля и наличие автоматического выключателя с характеристикой, соответствующей пусковым токам. Для CO₂-станков с водяным охлаждением отдельно проверяется заземление чиллера.
3.3 Система охлаждения и оптическая юстировка
CO₂-лазерные трубки требуют стабильного водяного охлаждения с температурой, указанной производителем (обычно 20–25°C). Перед включением проверьте герметичность контура, уровень дистиллированной воды и работу насоса. Диодные станки охлаждаются воздушными вентиляторами — важно обеспечить свободный доступ воздуха к радиаторам и регулярно очищать их от пыли. После установки выполняется юстировка оптического тракта: для CO₂ — совмещение зеркал и фокусирующей линзы, для диодных — проверка соосности излучателя и фокусирующего узла. Неправильная юстировка приводит к потере мощности и неровному резу.
3.4 Программное обеспечение, калибровка и тестовый рез
После подключения к ПК устанавливается специализированное ПО, выполняется калибровка осей и проверка концевых датчиков. Первый тестовый рез проводится на образце материала с постепенным увеличением мощности и скорости. Для настольного лазерного станка для резки важно настроить фокусное расстояние: для CO₂-лазеров фокус обычно находится на поверхности или чуть ниже, для диодных — на поверхности металла. Рекомендуется вести журнал режимов для каждого материала.
3.5 Безопасность и обучение оператора
Лазерное излучение опасно для глаз и кожи, поэтому рабочая зона должна быть ограждена, а оператор — использовать защитные очки с фильтром на соответствующую длину волны. Станок должен иметь блокировку крышки и аварийную кнопку. Перед началом работы персонал проходит инструктаж по пожарной безопасности: в зоне резки не должно быть легковоспламеняющихся материалов, а рядом должен находиться огнетушитель. Обучение оператора занимает от нескольких часов до двух дней в зависимости от сложности задач.
Специалисты Shenyang Huawei Laser Equipment Manufacturing Co., Ltd. выполняют шеф-монтаж и пуско-наладку настольных лазерных станков, включая проверку вентиляции, электрики, охлаждения и оптики. Такой подход позволяет избежать типичных ошибок: перегрева трубки, сбоев электроники и преждевременного износа оптики.
4. Области применения и критерии выбора
Правильный выбор между CO₂- и диодным станком определяется прежде всего материалами. Если основная задача — резка акрила, фанеры, дерева, кожи или ткани, CO₂-станок обеспечит более высокую скорость и качество кромки. Если требуется обработка тонкого металла, гравировка нержавеющей стали или алюминия, диодный станок будет компактнее и экономичнее. Для смешанных задач иногда целесообразно иметь два станка или выбирать гибридные решения.
Дополнительные критерии: доступная мощность электросети, наличие вентиляции, площадь помещения, уровень шума и требования к обслуживанию. Настольный лазерный станок для резки с CO₂-трубкой требует больше места для вытяжки и чиллера, диодный — меньше. При закупке важно запрашивать протоколы испытаний и сертификаты соответствия ТР ТС 010/2011.
5. Часто задаваемые вопросы
CO₂-лазер с длиной волны 10,6 мкм плохо поглощается большинством металлов, поэтому резка металла возможна только при высокой мощности и с использованием специальных поглощающих покрытий или вспомогательного газа. Для тонкого металла это экономически невыгодно. Для металлических задач лучше подходит диодный станок или оптоволоконный лазер. Если вы планируете обрабатывать и неметаллы, и металл, рассмотрите комбинацию оборудования или гибридный станок.
Оба типа требуют защиты глаз и вентиляции. Диодный станок обычно компактнее и имеет меньшую мощность, но при резке металла образуется мелкодисперсная пыль, которая также требует удаления. CO₂-станок при резке акрила выделяет летучие вещества с резким запахом. Для домашней мастерской важнее не тип лазера, а наличие закрытой зоны, вытяжки и блокировок. Мы рекомендуем выбирать станок с сертифицированной защитой и обязательно использовать защитные очки.
Ресурс CO₂-трубки зависит от мощности и условий охлаждения: обычно 2 000–10 000 часов. При интенсивной работе трубка может потребовать замены через 1–3 года. Диодные модули служат 10 000–30 000 часов, но их оптику необходимо регулярно очищать. Признаки износа: падение мощности, нестабильный рез, увеличение времени обработки. Своевременная замена расходников обходится дешевле, чем ремонт после аварии.
Наиболее опасны: отсутствие заземления, плохая вентиляция, неправильная юстировка оптики и работа без защитных очков. Ошибки в электропитании приводят к сбоям контроллера и выходу из строя блока питания. Недостаточная вытяжка вызывает накопление дыма и продуктов горения, что вредно для оператора и оптики. Неправильная юстировка снижает мощность и может привести к прожигу линзы. Поэтому монтаж и пуско-наладку лучше доверять специалистам.
Статья подготовлена техническим департаментом Shenyang Huawei Laser Equipment Manufacturing Co., Ltd. — производителя настольных лазерных станков для резки и гравировки. Наши специалисты имеют многолетний опыт подбора, монтажа и обслуживания CO₂- и диодных лазерных систем. Приведённые рекомендации основаны на реальных проектах и требованиях ГОСТ 12.1.019-2017, СП 60.13330 и ТР ТС 010/2011.