Как производится качественный термопластичный полиуретановый эластомер?
2026-10-29
Термопластичный полиуретановый эластомер (ТПУ) занимает особое место среди инженерных полимеров. Он сочетает эластичность резины с прочностью и перерабатываемостью термопластов, что делает его незаменимым для изготовления рукавов, уплотнений, конвейерных лент, обувных подошв и деталей промышленного оборудования. По данным отраслевых исследований, мировой рынок термопластичных полиуретановых эластомеров растёт на 6–8% ежегодно, а требования к качеству материала ужесточаются с каждым годом. Инженеры Чунцинской химической компании Чэнфэн проанализировали технологический процесс производства ТПУ и подготовили подробное руководство, которое поможет инженерам и специалистам по закупкам понять, из чего складывается качество этого материала.
В этой статье мы рассмотрим ключевые этапы производства термопластичного полиуретанового эластомера: подготовку сырья, синтез, грануляцию и контроль качества. Кроме того, около 40% материала будет посвящено правильной переработке и монтажу изделий из ТПУ, поскольку даже самый качественный материал может потерять свои свойства при нарушении технологии переработки.
1. Что такое термопластичный полиуретановый эластомер
Термопластичный полиуретановый эластомер — это блок-сополимер, состоящий из чередующихся жёстких и гибких сегментов. Жёсткие сегменты образованы изоцианатами и удлинителями цепи, гибкие — полиолами (полиэфирными или поликарбонатными). Такая структура обеспечивает уникальное сочетание свойств.
Ключевые характеристики ТПУ:
- Высокая прочность на разрыв — 30–60 МПа, что выше, чем у большинства каучуков.
- Сопротивление истиранию — в 2–5 раз выше, чем у натурального каучука.
- Эластичность — относительное удлинение до 600–800%.
- Масло- и бензостойкость — устойчивость к углеводородам.
- Термопластичность — возможность повторной переработки.
Именно сочетание этих свойств делает ТПУ востребованным в самых разных отраслях, от автомобилестроения до нефтегазовой промышленности.
2. Этапы производства качественного термопластичного полиуретанового эластомера
Производство качественного ТПУ — это сложный многостадийный процесс, каждый этап которого влияет на конечные свойства материала.
2.1 Подготовка и контроль сырья
Качество ТПУ начинается с качества исходных компонентов. Основные виды сырья:
- Изоцианаты — MDI (дифенилметандиизоцианат) или TDI (толуилендиизоцианат). Для качественного ТПУ предпочтителен MDI, обеспечивающий лучшую стойкость к УФ и гидролизу.
- Полиолы — полиэфирные (для стойкости к гидролизу) или поликарбонатные (для максимальной стойкости).
- Удлинители цепи — 1,4-бутандиол или другие гликоли.
Каждая партия сырья проходит входной контроль: определение содержания основного вещества, влажности, кислотного числа. Влага — критический параметр, так как она реагирует с изоцианатами, нарушая стехиометрию синтеза.
2.2 Синтез (полиприсоединение)
Синтез ТПУ осуществляется по методу пресс-полимеризации или в реакторе непрерывного действия. Процесс включает следующие стадии:
- Получение форполимера — взаимодействие изоцианата с полиолом при температуре 80–90°C.
- Введение удлинителя цепи — реакция с бутандиолом с образованием жёстких сегментов.
- Выдержка (пост-полимеризация) — для завершения реакции и формирования доменной структуры.
Точный контроль температуры, времени и соотношения компонентов обеспечивает заданную молекулярную массу и структуру ТПУ.
2.3 Грануляция и сушка
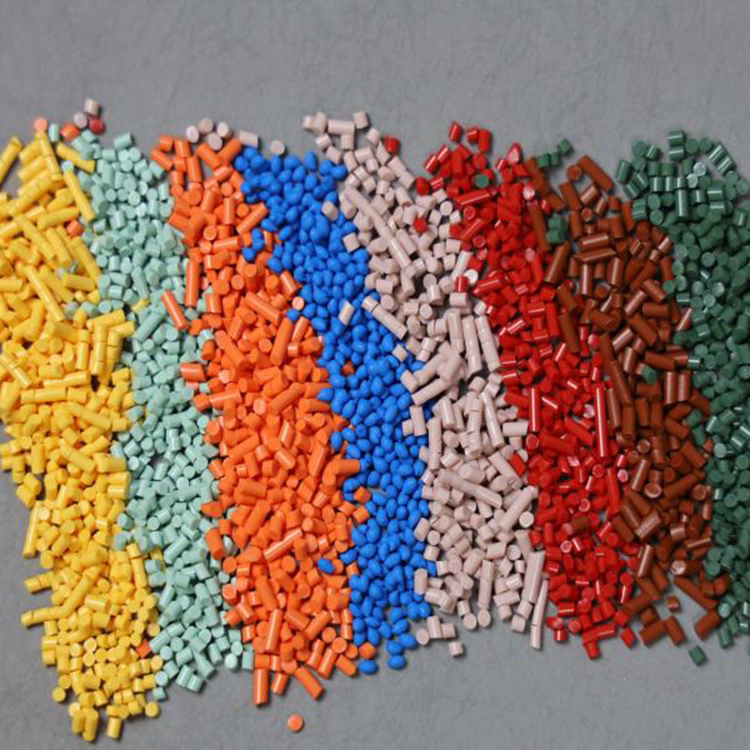
Полученный полимер гранулируется с использованием подводного или воздушного гранулирования. Гранулы имеют размер 2–5 мм. После грануляции материал проходит сушку при температуре 80–100°C для удаления остаточной влаги.
2.4 Контроль качества
Каждая партия ТПУ проходит испытания по следующим параметрам:
- Твёрдость по Шору A/D.
- Прочность на разрыв и относительное удлинение.
- Сопротивление раздиру.
- Показатель текучести расплава (ПТР).
- Плотность и температура плавления.
| Параметр | Типичные значения для качественного ТПУ | Метод испытания |
| Твёрдость по Шору A | 70–95 | ISO 868 |
| Прочность на разрыв, МПа | 35–60 | ISO 527 |
| Относительное удлинение, % | 400–700 | ISO 527 |
| Сопротивление истиранию, мм³ | 20–50 | ISO 4649 |
| Сопротивление раздиру, кН/м | 50–120 | ISO 34-1 |
3. Правильная переработка термопластичного полиуретанового эластomerа
Около 40% нашего материала посвящено правильной переработке ТПУ, так как ошибки на этом этапе сводят на нет качество самого материала.
3.1 Подготовка к переработке
Термопластичный полиуретановый эластомер гигроскопичен и требует тщательной сушки перед переработкой. Влажность гранул не должна превышать 0,02%. Сушка выполняется в деhumidфицирующей сушилке при температуре 80–100°C в течение 2–4 часов.
3.2 Литьё под давлением
ТПУ перерабатывается методами литья под давлением, экструзии и прессования. При литье под давлением важно соблюдать:
- Температура расплава — 190–220°C (в зависимости от твёрдости).
- Температура формы — 30–60°C.
- Скорость впрыска — высокая для предотвращения преждевременного охлаждения.
- Выдержка под давлением — для компенсации усадки.
3.3 Экструзия
При экструзии профилей, рукавов и кабельных оболочек используют шнеки с высокой степенью сжатия (2,5–3,0). Температура по зонам: 170–210°C. Важно обеспечить плавный переход и отсутствие застойных зон.
3.4 Типичные ошибки при переработке
- Недостаточная сушка — гидролиз и пузыри в изделии.
- Перегрев расплава — деструкция полимера и потеря свойств.
- Холодная форма — неполное формование и коробление.
- Застойные зоны в шнеке — пригорание материала.
Специалисты Чунцинской химической компании Чэнфэн предоставляют технологические карты переработки для каждой марки ТПУ, что помогает избежать этих ошибок.
4. Применение и монтаж изделий из ТПУ
Изделия из термопластичного полиуретанового эластomerа (рукава, уплотнения, ленты) требуют правильного монтажа для обеспечения долговечности.
Основные правила монтажа:
- Соблюдение минимального радиуса изгиба — для рукавов не менее 5 диаметров.
- Защита от натяжения — использование компенсаторов и гибких вставок.
- Правильная затяжка соединений — без деформации уплотнений.
- Защита от ультрафиолета — для наружных применений.
При правильном монтаже изделия из ТПУ сохраняют работоспособность 10–20 лет.
5. Контроль качества готовой продукции
Для подтверждения качества изделий из ТПУ проводятся:
- испытания на растяжение и раздир;
- испытания на твёрдость и эластичность;
- климатические испытания (тепловое старение, УФ);
- испытания на стойкость к маслам и химикатам.
Часто задаваемые вопросы о термопластичном полиуретановом эластомерном материале
Термопластичный полиуретановый эластомер, в отличие от вулканизированной резины, является термопластом — его можно многократно перерабатывать при нагреве. Он также обладает более высокой прочностью, сопротивлением истиранию и маслостойкостью. Однако ТПУ чувствителен к гидролизу при высокой влажности, поэтому требует правильной сушки и защиты при эксплуатации. Для изделий, работающих в горячей воде и паре, применяют полиэфирные или поликарбонатные марки ТПУ.
Наиболее критичны: недостаточная сушка гранул (приводит к гидролизу, пузырям и снижению прочности), перегрев расплава (деструкция полимера и потеря эластичности), холодная форма (неполное формование и коробление), застойные зоны в шнеке (пригорание и включения). Соблюдение технологических карт Чунцинской химической компании Чэнфэн позволяет избежать этих ошибок и получить изделия с заданными свойствами.
Для условий высокой влажности и горячей воды рекомендуется выбирать полиэфирные или поликарбонатные марки ТПУ, которые обладают повышенной стойкостью к гидролизу. Полиэфирные ТПУ лучше сопротивляются микробному разрушению, а поликарбонатные — более стойкие к окислению. Для холодной воды подходят и простые полиэфирные марки. Наши специалисты помогут подобрать оптимальный тип ТПУ в зависимости от условий эксплуатации.
Да, термопластичный полиуретановый эластомер поддаётся повторной переработке, что является одним из его экологических преимуществ. Однако при повторной переработке свойства материала несколько снижаются (прочность, эластичность). Для ответственных изделий (уплотнения, рукава высокого давления) рекомендуется использовать первичное сырьё. Вторичный ТПУ применяется для менее нагруженных деталей (профили, коврики). Соотношение вторичного и первичного сырья определяется требованиями к изделию.
Для проверки качества изделий из ТПУ используются: испытания на растяжение (прочность и удлинение), испытания на твёрдость, сопротивление раздиру, испытания на истирание, климатические испытания (тепловое старение, УФ), испытания на стойкость к маслам и химикатам. Важно проводить входной контроль каждой партии и сравнивать результаты с паспортными данными. При обнаружении отклонений необходимо обратиться к производителю для выяснения причин.
Статья подготовлена инженерно-техническим центром Чунцинской химической компании Чэнфэн — производителя термопластичных полиуретановых эластомеров и изделий на их основе для промышленности. Наши специалисты имеют многолетний опыт разработки и производства ТПУ с заданными свойствами. Приведённые данные основаны на реальных проектах и требованиях ГОСТ 12.1.007-76 и ТР ТС 005/2011.