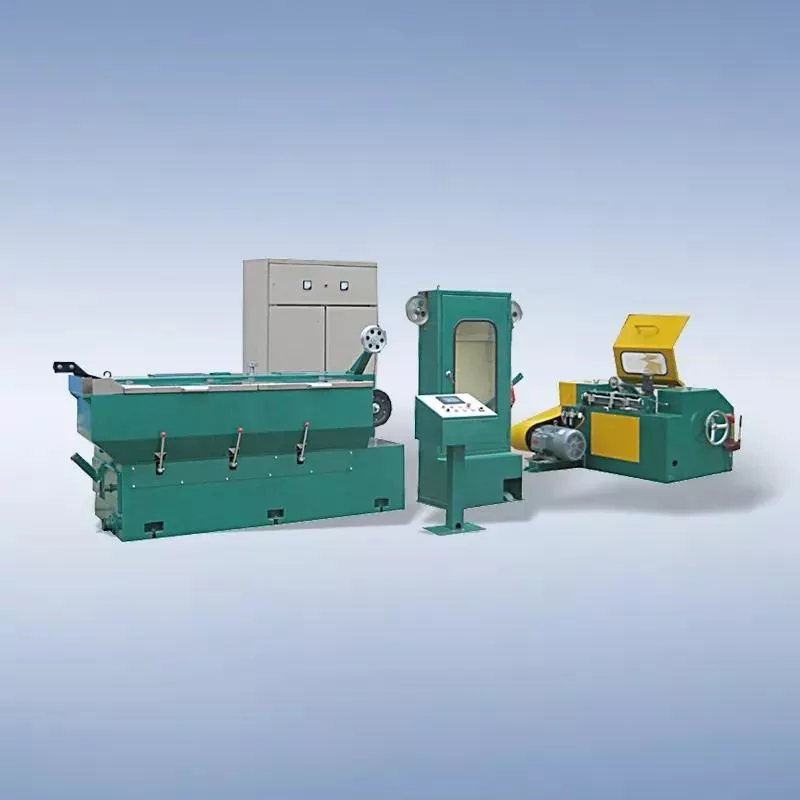
Как Оборудование для волочения проволоки помогает сократить производственные потери?
2026-10-29
В метизном производстве себестоимость продукции напрямую зависит от уровня потерь: обрывов проволоки, брака по диаметру, износа фильер, расхода смазки и электроэнергии. По данным отраслевых исследований, на предприятиях с устаревшим волочильным оборудованием непроизводственные потери достигают 12–18% от объёма выпуска. Современное оборудование для волочения проволоки позволяет сократить эти потери в 2–3 раза за счёт точности приводов, стабильности натяжения и автоматизации контроля. Инженеры Цзянсу Ючжа Машиностроение, ООО проанализировали, каким образом волочильное оборудование влияет на уровень производственных потерь, и подготовили рекомендации по его правильному монтажу.
В этой статье мы рассмотрим ключевые источники потерь в волочильном производстве, технические решения, позволяющие их минимизировать, а также уделим значительное внимание правильному монтажу оборудования для волочения проволоки — около 40% материала посвящено этой теме, так как ошибки при установке сводят на нет все преимущества современной техники.
1. Основные источники производственных потерь при волочении проволоки
Прежде чем говорить о способах сокращения потерь, необходимо понять, откуда они возникают. В волочильном производстве выделяют несколько основных источников.
1.1 Обрывы проволоки
Обрыв — самый дорогостоящий вид потерь. Он приводит к остановке стана, потере металла, повреждению фильер и барабанов, а также к затратам времени на заправку. Основные причины: нестабильное натяжение, дефекты заготовки, неправильная геометрия фильеры, недостаточное охлаждение и смазка.
1.2 Отклонения по диаметру
Неточность поддержания диаметра проволоки ведёт к браку продукции или необходимости дополнительной переработки. Причина — колебания натяжения, износ фильер и нестабильность скорости.
1.3 Износ фильер и инструмента
Фильеры — расходный инструмент, и их преждевременный износ напрямую увеличивает затраты. Неправильные режимы волочения и плохая смазка сокращают ресурс фильер в 2–3 раза.
1.4 Расход энергии и смазки
Устаревшие станы с неоптимальными приводами потребляют на 15–25% больше электроэнергии. Неправильная подача смазки ведёт к её перерасходу и загрязнению окружающей среды.
1.5 Потери времени на переналадку
При переходе с одного типоразмера на другой ручная переналадка занимает часы. Современное оборудование для волочения проволоки сокращает это время в разы.
| Источник потерь | Доля в общих потерях | Причина | Решение |
| Обрывы проволоки | 35–45% | Нестабильное натяжение, дефекты | Системы контроля натяжения |
| Отклонения по диаметру | 20–25% | Износ фильер, колебания скорости | Прецизионные приводы, контроль |
| Износ фильер | 15–20% | Неправильные режимы, смазка | Автоматическая подача смазки |
| Расход энергии | 10–15% | Неоптимальные приводы | Частотное регулирование |
| Переналадка | 5–10% | Ручные операции | Автоматизированная переналадка |
2. Как современное оборудование для волочения проволоки сокращает потери
Рассмотрим ключевые технические решения, которые применяются в современном волочильном оборудовании.
2.1 Системы автоматического контроля натяжения
Стабильное натяжение — главный фактор предотвращения обрывов и отклонений по диаметру. Современные станы оснащаются датчиками натяжения и системами обратной связи, которые автоматически корректируют скорость приводов. Это позволяет снизить количество обрывов на 60–80%.
2.2 Прецизионные приводы с частотным регулированием
Частотные преобразователи обеспечивают плавное регулирование скорости и точное поддержание заданных параметров. Это снижает расход электроэнергии на 15–20% и повышает точность диаметра.
2.3 Автоматическая система смазки и охлаждения
Дозированная подача смазки и охлаждающей жидкости к каждой фильере обеспечивает оптимальные условия трения. Это увеличивает ресурс фильер в 2–3 раза и снижает расход смазки.
2.4 Системы контроля диаметра в реальном времени
Лазерные измерители диаметра позволяют обнаруживать отклонения непосредственно в процессе волочения и своевременно корректировать режимы.
2.5 Автоматизированная переналадка
Современное оборудование для волочения проволоки позволяет сохранять рецептуры в памяти и быстро переключаться между типоразмерами, сокращая время переналадки в 3–5 раз.
3. Экономический эффект от сокращения потерь
Инвестиции в современное оборудование для волочения проволоки окупаются за счёт снижения потерь. На примере предприятия, выпускающего 5000 тонн проволоки в год:
- Снижение обрывов на 70% экономит 150–200 тонн металла в год.
- Увеличение ресурса фильер в 2,5 раза экономит 1,5–2 млн рублей в год.
- Снижение энергопотребления на 18% экономит 800 000 рублей в год.
- Сокращение времени переналадки на 60% повышает загрузку оборудования.
Суммарная экономия составляет 8–12% от себестоимости продукции, а срок окупаемости оборудования — 2–3 года.
4. Правильный монтаж оборудования для волочения проволоки
Около 40% нашего материала посвящено правильному монтажу оборудования для волочения проволоки, так как от этого напрямую зависит его эффективность и долговечность.
Основные этапы монтажа:
- Подготовка фундамента — ровная, виброизолированная поверхность с достаточной несущей способностью.
- Установка станины и выверка — строго горизонтально, с использованием прецизионных уровней.
- Монтаж волочильных барабанов и фильерных узлов — контроль соосности и параллельности.
- Подключение приводов и систем управления — проверка соосности валов и настройка частотных преобразователей.
- Монтаж систем смазки и охлаждения — проверка герметичности и расхода.
- Пуско-наладочные работы — тестовое волочение с контролем диаметра и натяжения.
Типичные ошибки при монтаже:
- Недостаточная виброизоляция — вибрация ухудшает точность и ускоряет износ.
- Перекос станины — неравномерное натяжение и обрывы.
- Несоосность приводов — ускоренный износ редукторов и подшипников.
- Неправильная настройка систем смазки — перерасход или недостаток смазки.
Наши специалисты Цзянсу Ючжа Машиностроение, ООО выполняют профессиональный монтаж и пуско-наладку волочильного оборудования с гарантией точности.
5. Обслуживание и контроль оборудования
Для сохранения низкого уровня потерь необходимо регулярное обслуживание:
- Контроль состояния фильер — ежедневно.
- Проверка натяжения и диаметра — в процессе работы.
- Замена смазки и очистка систем — по регламенту.
- Калибровка датчиков — ежемесячно.
Часто задаваемые вопросы об оборудовании для волочения проволоки
Для снижения потерь лучше всего подходит современное оборудование для волочения проволоки с автоматическим контролем натяжения, частотным регулированием приводов и системами контроля диаметра. Такие станы обеспечивают стабильность процесса, предотвращают обрывы и отклонения по диаметру. Для крупнотоннажных производств оптимальны многократные волочильные станы с индивидуальным приводом каждого барабана. Наши специалисты помогут подобрать оборудование под ваши задачи и объёмы производства.
Наиболее критичны: недостаточная виброизоляция (ухудшает точность и ускоряет износ), перекос станины (приводит к неравномерному натяжению и обрывам), несоосность приводов (ускоренный износ редукторов), неправильная настройка систем смазки (перерасход или недостаток смазки). Все эти ошибки приводят к росту производственных потерь. Поэтому монтаж должен выполняться квалифицированными специалистами с использованием точных измерительных приборов.
Периодичность замены фильер зависит от материала проволоки, степени обжатия и качества смазки. Для стальной проволоки ресурс фильер составляет 10–30 тонн, для цветных металлов — 5–15 тонн. Критерии замены: увеличение диаметра проволоки более допустимого, появление рисок и деформаций на поверхности, рост усилия волочения. Использование современного оборудования для волочения проволоки с автоматической смазкой позволяет увеличить ресурс фильер в 2–3 раза.
Да, возможна модернизация существующего оборудования для волочения проволоки: установка частотных преобразователей, систем контроля натяжения и диаметра, замена систем смазки. Это позволяет снизить потери на 30–50% при затратах в 3–4 раза меньше, чем покупка нового стана. Однако модернизация имеет смысл только при удовлетворительном состоянии механической части (станины, барабанов). Наши инженеры проведут аудит и предложат оптимальное решение.
Снижение потерь при волочении проволоки на 8–12% от себестоимости продукции даёт значительный экономический эффект. Для предприятия, выпускающего 5000 тонн проволоки в год, экономия может составлять 15–25 млн рублей в год. Срок окупаемости современного оборудования для волочения проволоки — 2–3 года. При этом дополнительно повышается качество продукции и снижается нагрузка на персонал.
Статья подготовлена инженерно-техническим центром Цзянсу Ючжа Машиностроение, ООО — производителя оборудования для волочения проволоки и другого металлообрабатывающего оборудования. Наши специалисты имеют многолетний опыт проектирования, поставки и монтажа волочильных станов на предприятиях России и стран СНГ. Приведённые данные основаны на реальных проектах и требованиях ГОСТ 1335-93 и ТУ 14-2-621-2020.