Как автоматизация улучшает перемещение материалов при производстве кирпича?
2026-11-11
Перемещение материалов — одна из самых недооценённых, но критически важных операций на кирпичном заводе. От того, насколько стабильно и точно глина, отощители, добавки и сформованный сырец перемещаются между участками, зависит ритмичность всей производственной линии. Именно вспомогательное оборудование — конвейеры, питатели, дозаторы, перегружатели и системы автоматического управления — обеспечивает непрерывность этого потока. По данным отраслевых обзоров, до 35% простоев на кирпичных заводах связаны не с основным прессом или печью, а с нарушениями в системе подачи и транспортировки материалов. Наши эксперты из КЮДЖИЭМ проанализировали, как автоматизация и правильный монтаж вспомогательного оборудования повышают эффективность перемещения материалов и снижают эксплуатационные затраты.
В этой статье мы рассмотрим ключевые узлы автоматизированного перемещения материалов, экономический эффект от внедрения, а также подробно разберём правила правильного монтажа — около 40% материала посвящено установке и пусконаладке, поскольку ошибки на этом этапе сводят на нет преимущества даже самой современной автоматики.
1. Роль вспомогательного оборудования в перемещении материалов
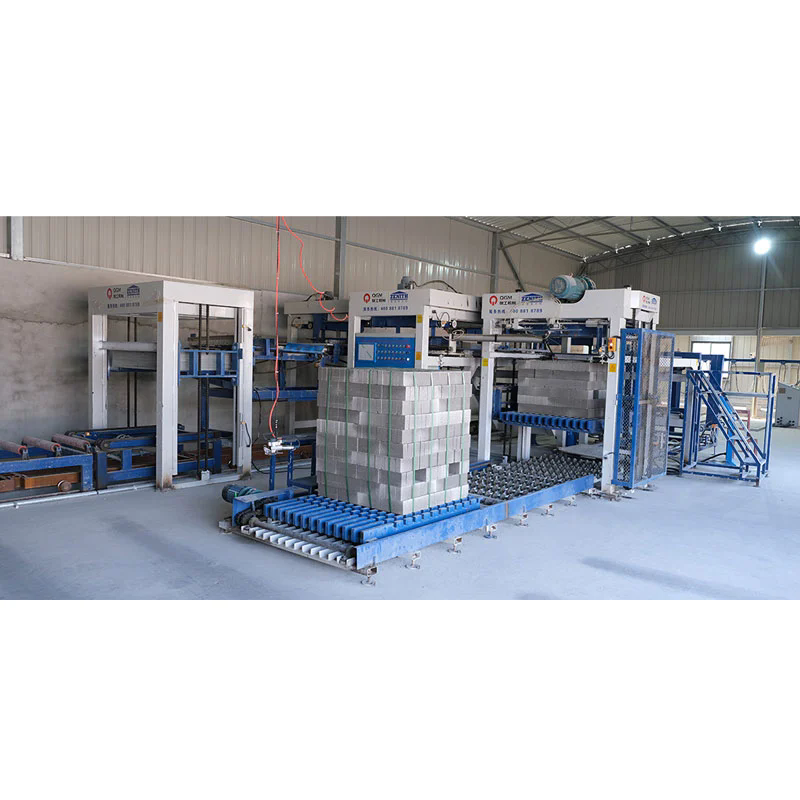
Вспомогательное оборудование на кирпичном заводе выполняет функции, без которых основной технологический процесс невозможен: приём и складирование сырья, дозирование компонентов, подача шихты в смеситель, транспортировка сырца к сушилке, возврат брака и удаление отходов. Автоматизация этих операций позволяет исключить ручной труд, снизить потери и обеспечить стабильность качества.
1.1 Основные узлы и функции
К современному вспомогательному оборудованию для перемещения материалов относятся:
- Ленточные и пластинчатые конвейеры — для транспортировки глины, песка и готовой шихты;
- Питатели — ленточные, вибрационные и шнековые, обеспечивающие равномерную подачу;
- Дозаторы — весовые и объёмные, для точного соотношения компонентов;
- Системы автоматического управления — контроллеры, датчики уровня, расхода и влажности;
- Перегружатели и подъёмники — для перемещения сырца между уровнями.
Каждый из этих узлов должен быть согласован по производительности с основным оборудованием. Если питатель подаёт шихту быстрее, чем смеситель успевает её переработать, образуются заторы; если медленнее — пресс работает с недогрузкой. Поэтому автоматизация начинается с расчёта баланса производительности.
1.2 Влияние автоматизации на производительность
Автоматизированное вспомогательное оборудование обеспечивает непрерывность потока и снижает влияние человеческого фактора. По данным отраслевого обзора, внедрение автоматического дозирования и транспортных систем позволяет увеличить общую эффективность оборудования (OEE) на 15–25%, сократить потери сырья на 8–12% и уменьшить количество операторов на участке подачи материалов в два раза. Наши специалисты КЮДЖИЭМ фиксировали на реальных объектах сокращение простоев по причине «ожидание материала» с 12% до 3–4% после модернизации вспомогательных систем.
2. Как автоматизация сокращает простои и потери
Простои и потери при перемещении материалов возникают по нескольким причинам: неравномерная подача, залипание глины на конвейерах, ошибки дозирования, несвоевременная сигнализация о заторе. Автоматизация решает эти проблемы за счёт обратной связи и диагностики.
2.1 Датчики и обратная связь
Современные системы оснащаются датчиками уровня, расхода, температуры и вибрации. Контроллер получает данные в реальном времени и корректирует скорость питателя или останавливает линию при превышении порогов. Это предотвращает переполнение бункеров и аварийные остановки.
2.2 Автоматическое дозирование и стабилизация шихты
Весовые дозаторы с обратной связью обеспечивают точность дозирования до ±1%. Стабильный состав шихты напрямую влияет на качество сырца и снижает брак при сушке и обжиге. Ручное дозирование обычно даёт погрешность 5–10%, что приводит к колебаниям прочности готового кирпича.
2.3 Диагностика и предиктивное обслуживание
Автоматика фиксирует рост тока на приводе конвейера, повышение температуры подшипников или снижение скорости потока. Эти признаки позволяют обнаружить износ или затор до аварии. Предиктивное обслуживание вспомогательного оборудования сокращает внеплановые остановки на 30–40%.
3. Правильный монтаж вспомогательного оборудования
Около 40% материала мы посвящаем правильному монтажу, поскольку от установки конвейеров, питателей и автоматики зависит точность перемещения материалов и срок службы узлов. Ошибки монтажа приводят к вибрациям, перекосам, быстрому износу лент и сбоям датчиков.
3.1 Подготовка площадки и фундаментов
Перед монтажом необходимо проверить геометрию площадки и несущую способность фундаментов. Отклонение по горизонтали не должно превышать 2 мм на метр длины конвейера. Для вибрационных питателей и дозаторов требуется отдельный фундамент, изолированный от строительных конструкций, чтобы вибрация не передавалась на соседнее оборудование. Согласно СНиП 3.05.05-84, крепление анкерных болтов выполняется после выверки и фиксации рамы.
3.2 Монтаж конвейеров, питателей и систем дозирования
Ленточные конвейеры устанавливаются с соблюдением соосности приводного и натяжного барабанов. Перекос барабанов более 1 мм приводит к сходу ленты и ускоренному износу. Питатели монтируются так, чтобы зазор между выходным патрубком и приёмным лотком обеспечивал свободный поток без заклинивания. Весовые дозаторы требуют защиты от вибраций и воздушных потоков, поэтому их размещают в отдельных кожухах. Все соединения должны быть герметичными, особенно при работе с пылящими материалами.
3.3 Настройка автоматики и пусконаладка
После механического монтажа выполняется подключение датчиков и контроллеров. Проверяется полярность сигналов, диапазоны измерений и уставки аварийных остановок. Пусконаладка включает тестовый прогон линии без материала, затем с минимальной нагрузкой и постепенным выходом на рабочую производительность. На каждом этапе фиксируются токи приводов, скорость ленты и точность дозирования. Наши инженеры КЮДЖИЭМ рекомендуют вести протокол пусконаладки для каждого узла — это упрощает дальнейшее обслуживание.
3.4 Типичные ошибки монтажа
- Перекос рамы конвейера — сход ленты, повышенный износ роликов;
- Жёсткое крепление вибрационного питателя к строительным конструкциям — передача вибрации и трещины;
- Неправильная установка датчиков уровня — ложные сигналы и остановки;
- Отсутствие защиты электропитания — сбои контроллера при пусках двигателей;
- Эксплуатация без калибровки дозаторов — нестабильный состав шихты.
Правильный монтаж вспомогательного оборудования включает не только механическую установку, но и настройку программной логики: приоритеты сигналов, блокировки, аварийные остановки. Мы рекомендуем доверять пусконаладку специалистам, имеющим опыт работы с кирпичным производством.
4. Экономический эффект и сравнительные данные
Чтобы оценить влияние автоматизации на перемещение материалов, сравним типовые показатели ручного и автоматизированного участка подачи шихты для завода мощностью 30 млн условного кирпича в год.
| Показатель | Ручное перемещение | Автоматизированное вспомогательное оборудование |
| Точность дозирования компонентов | ±5–10% | ±1–2% |
| Простои по причине ожидания материала | 10–15% | 3–5% |
| Количество операторов на участке подачи | 4–6 | 2–3 |
| Потери сырья при транспортировке | 5–8% | 2–3% |
| Стабильность качества шихты | Низкая | Высокая |
| Затраты на обслуживание транспортных узлов | Высокие | Средние |
По данным отраслевого обзора, окупаемость автоматизации участка перемещения материалов на кирпичном заводе средней мощности составляет 12–24 месяца. Экономия складывается из снижения потерь сырья, сокращения персонала и уменьшения простоев. Наши эксперты КЮДЖИЭМ всегда рекомендуют начинать с аудита существующих потоков и расчёта баланса производительности, а не с закупки отдельных узлов.
5. Часто задаваемые вопросы
В первую очередь автоматизируется дозирование компонентов и подача шихты в смеситель, поскольку именно здесь возникают наибольшие колебания состава и простои. Затем — транспортировка сырца к сушилке и возврат брака. Датчики уровня и расхода на бункерах позволяют быстро получить эффект при небольших вложениях. Полная автоматизация линии выполняется поэтапно, чтобы не останавливать производство на длительный срок.
После монтажа проверяют горизонтальность рамы, соосность барабанов, натяжение ленты и свободный ход роликов. Лента должна двигаться по центру без схода. При пуске без нагрузки фиксируют ток привода и уровень вибрации. Если ток превышает паспортное значение или появляется повышенный шум, необходимо устранить перекос. Также проверяют работу аварийных кнопок и датчиков схода ленты.
Да, возможна поэтапная модернизация с минимальной остановкой. Сначала устанавливаются новые узлы параллельно существующим, затем выполняется переключение потоков в период планового ремонта. Важно заранее спроектировать электрические подключения и логику блокировок. Наши специалисты составляют график монтажа с учётом технологических окон.
Ключевые датчики: уровня в бункерах, скорости ленты, тока привода, положения заслонок и веса на дозаторах. Для влажной глины дополнительно важны датчики влажности. Комплекс сигналов позволяет контроллеру автоматически корректировать подачу и останавливать линию при заторе. Без обратной связи автоматизация сводится к дистанционному управлению, а не к стабильному процессу.
Статья подготовлена инженерно-техническим центром КЮДЖИЭМ — производителя комплексных решений для кирпичных заводов, включая вспомогательное оборудование для перемещения материалов, системы дозирования и автоматизации. Наши специалисты имеют многолетний опыт проектирования, монтажа и пусконаладки таких систем на предприятиях России и стран СНГ. Приведённые рекомендации основаны на реальных проектах и требованиях ГОСТ, СНиП и ТР ТС.