Как станок для лазерной резки труб повышает точность резки?
2026-09-30
Точность резки труб является критическим параметром в машиностроении, строительстве и производстве металлоконструкций. Отклонение всего в 0,1 мм может привести к несовпадению деталей при сборке и необходимости дополнительной обработки. Именно поэтому современные производители всё чаще выбирают станок для лазерной резки труб, который обеспечивает точность до ±0,02 мм. По данным отраслевых исследований, применение станков для лазерной резки труб позволяет сократить долю брака на 60–80% по сравнению с традиционными методами обработки. Инженеры Гуандун Цянган Интеллектуальное Оборудование ООО проанализировали, как именно станок для лазерной резки труб повышает точность резки, и подготовили рекомендации по его правильному монтажу.
В этой статье мы рассмотрим ключевые системы и конструктивные особенности, обеспечивающие высокую точность, а также уделим значительное внимание правильному монтажу — около 40% материала посвящено этой теме, так как ошибки при установке станка для лазерной резки труб могут свести на нет все его преимущества.
1. Конструктивные особенности станка для лазерной резки труб, обеспечивающие точность
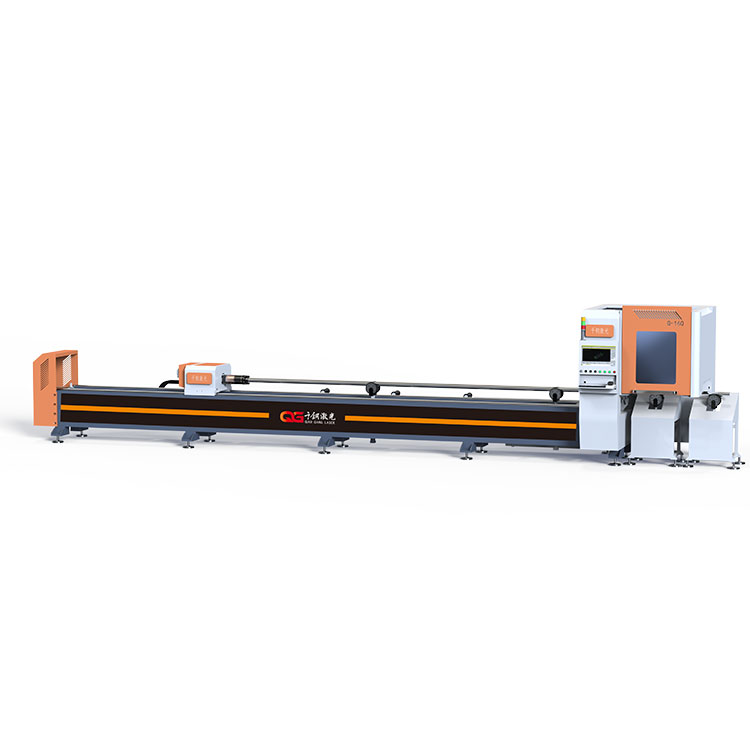
Высокая точность резки достигается за счёт комплекса конструктивных решений, реализованных в современном станке для лазерной резки труб.
1.1 Жёсткая станина и виброизоляция
Станок для лазерной резки труб оснащается литой или сварной станиной повышенной жёсткости. Масса станины может достигать 5–8 тонн, что обеспечивает гашение вибраций, возникающих при резке. Виброизоляционные опоры дополнительно защищают от внешних колебаний.
1.2 Прецизионные линейные направляющие
Перемещение режущей головки и механизмов подачи трубы осуществляется по линейным направляющим с шариковыми или роликовыми каретками. Люфт таких направляющих не превышает 0,005 мм, что напрямую влияет на точность позиционирования.
1.3 Серводвигатели с абсолютными энкодерами
Приводы осей станка для лазерной резки труб выполняются на серводвигателях с абсолютными энкодерами, обеспечивающими точность позиционирования ±0,002 мм. Это позволяет отрабатывать сложные траектории без накопления ошибки.
1.4 Система вращения трубы
Для обработки труб используется патрон с сервоприводом вращения (ось A или B), обеспечивающий точность углового позиционирования до 0,01°. Это критически важно при резке отверстий и фасок под углом.
2. Системы компенсации геометрии трубы
Одной из главных проблем при резке труб является их неидеальная геометрия. Даже трубы, произведённые по ГОСТ 8732-78, имеют овальность и кривизну до 1–2 мм. Станок для лазерной резки труб компенсирует эти отклонения с помощью интеллектуальных систем.
2.1 Лазерное сканирование профиля
Перед началом резки станок для лазерной резки труб сканирует поверхность трубы, создавая 3D-модель реальной геометрии. Алгоритм автоматически корректирует траекторию реза с учётом овальности и кривизны.
2.2 Автоматическая фокусировка
Система Auto Focus адаптирует положение фокусного пятна в зависимости от диаметра и толщины стенки трубы. Это обеспечивает минимальную ширину реза (0,15–0,20 мм) и отсутствие грата.
2.3 Компенсация термических деформаций
При резке труба нагревается, что может привести к изменению геометрии на 0,05–0,1 мм. Датчики температуры и алгоритмы коррекции компенсируют тепловое расширение в режиме реального времени.
| Параметр | Станок для лазерной резки труб с компенсацией | Станок без компенсации |
| Отклонение от прямолинейности, мм/м | 0,015 | 0,08 |
| Отклонение по окружности, мм | ±0,02 | ±0,07 |
| Ширина реза, мм | 0,15–0,20 | 0,25–0,35 |
| Зона термического влияния, мм | 0,05–0,10 | 0,20–0,30 |
| Наличие грата | Минимальный | Заметный |
3. Управление лазерным лучом для максимальной точности
Точность резки зависит не только от перемещения инструмента, но и от контроля параметров лазерного луча.
3.1 Мощность и режимы импульсов
Станок для лазерной резки труб позволяет регулировать мощность и частоту импульсов в зависимости от материала. Для тонкостенных труб используется высокочастотный импульсный режим, исключающий перегрев.
3.2 Контроль давления вспомогательного газа
Давление газа (кислород, азот, воздух) влияет на удаление расплава из зоны реза. Станок для лазерной резки труб оснащается системами точной регулировки давления, что обеспечивает чистый рез без окислов.
3.3 Автоматическая калибровка оптики
Современные станки для лазерной резки труб выполняют автоматическую калибровку оптической системы перед началом работы, что гарантирует стабильность параметров луча.
4. Правильный монтаж станка для лазерной резки труб
Около 40% нашего материала посвящено правильному монтажу станка для лазерной резки труб, так как от этого напрямую зависит достижимая точность резки.
Основные этапы монтажа станка для лазерной резки труб:
- Подготовка фундамента — ровная бетонная плита с виброизоляцией, отклонение не более 2 мм на 10 метров.
- Установка станины — строго горизонтально с использованием прецизионных уровней.
- Монтаж линейных направляющих — проверка параллельности с точностью до 0,02 мм на метр.
- Установка патрона и системы подачи трубы — контроль соосности с точностью до 0,01 мм.
- Монтаж лазерного источника и оптического тракта — юстировка луча по контрольным точкам.
- Подключение систем охлаждения и газоснабжения — проверка герметичности и давления.
- Пуско-наладочные работы — тестовая резка образцов с измерением отклонений.
Типичные ошибки при монтаже станка для лазерной резки труб:
- Недостаточная виброизоляция — вибрация смещает луч, ухудшая качество реза.
- Неправильная юстировка оптики — потеря мощности, перегрев линз.
- Плохая вентиляция — перегрев оборудования, снижение ресурса лазера.
- Нарушение соосности патрона и направляющих — биение трубы и неравномерный рез.
- Игнорирование требований к электропитанию — сбои электроники и потеря точности.
Наши специалисты Гуандун Цянган Интеллектуальное Оборудование ООО выполняют профессиональный монтаж и пуско-наладку станков для лазерной резки труб с гарантией точности не хуже ±0,02 мм.
5. Техническое обслуживание для поддержания точности
Для сохранения высокой точности резки необходимо регулярное обслуживание станка для лазерной резки труб:
- Очистка оптических элементов — ежедневно или по мере загрязнения.
- Проверка состояния направляющих и смазки — ежемесячно.
- Калибровка осей и проверка позиционирования — раз в квартал.
- Контроль давления газа и состояния сопла — еженедельно.
Часто задаваемые вопросы о станках для лазерной резки труб
Современный станок для лазерной резки труб обеспечивает точность позиционирования ±0,02 мм на метр длины и повторяемость ±0,01 мм. При резке под углом точность сохранения угла составляет ±0,05°. Реальная точность зависит от качества трубы и правильной настройки оборудования. При соблюдении всех требований монтажа и обслуживания станок для лазерной резки труб стабильно выдаёт высокоточные детали.
Овальность трубы может достигать 1–2 мм, что при резке отверстий или фасок приводит к несовпадению осей. Станок для лазерной резки труб с системой лазерного сканирования фиксирует реальную геометрию и автоматически корректирует траекторию. Без такой компенсации точность резки при овальности 1 мм может упасть до 0,3–0,5 мм, что неприемлемо для высокоточных изделий.
Периодичность калибровки зависит от интенсивности использования. Для станков, работающих в одну смену, рекомендуется калибровка каждые 2–3 месяца. При трёхсменной работе — ежемесячно. Калибровка включает проверку геометрии направляющих, позиционирования сервоприводов, настройку оптики и тестовую резку образцов. Современные станки для лазерной резки труб имеют функции самодиагностики, что упрощает обслуживание.
Теоретически точность не зависит от диаметра, но на практике с ростом диаметра появляются проблемы с весом трубы (прогиб) и инерцией вращения. Для труб диаметром более 200 мм рекомендуются станки для лазерной резки труб с дополнительными опорными люнетами. При правильной настройке точность резки сохраняется в пределах ±0,03 мм на метр даже для труб большого диаметра.
При падении точности необходимо: проверить состояние оптических элементов и очистить их, проверить юстировку лазерного луча, проверить люфты направляющих и состояние кареток, выполнить калибровку осей и позиционирования. Если простые меры не помогают, требуется диагностика сервоприводов и системы ЧПУ. Наши специалисты Гуандун Цянган Интеллектуальное Оборудование ООО проводят диагностику и восстановление точности станков для лазерной резки труб.
Статья подготовлена инженерно-техническим центром Гуандун Цянган Интеллектуальное Оборудование ООО — производителя станков для лазерной резки труб и листового металла. Наши специалисты имеют многолетний опыт проектирования, поставки и монтажа лазерных станков на предприятиях России и стран СНГ. Приведённые данные основаны на реальных проектах и требованиях ГОСТ Р 55840-2013 и ТР ТС 010/2011.