Как вращающаяся печь обеспечивает равномерный обжиг материалов?
2026-10-29
Вращающиеся печи являются основным оборудованием для высокотемпературного обжига сыпучих материалов в цементной, металлургической, химической и горнодобывающей промышленности. Равномерность обжига — критический параметр, определяющий качество готового продукта: от прочности цементного клинкера до чистоты металлургических окатышей. По данным отраслевых исследований, до 35% брака в производстве клинкера связано с неравномерным распределением температуры по длине и сечению вращающейся печи. Инженеры Шаньдун Баоян Компания по производству сушильного оборудования, ООО проанализировали факторы, обеспечивающие равномерный обжиг, и подготовили рекомендации по правильному монтажу и настройке оборудования.
В этой статье мы рассмотрим, как вращающиеся печи достигают равномерного обжига, какие конструктивные и технологические факторы на это влияют, а также уделим значительное внимание правильному монтажу — около 40% материала посвящено этой теме, так как ошибки при установке приводят к неравномерному нагреву, повышенному износу футеровки и снижению качества продукта.
1. Принцип работы вращающейся печи
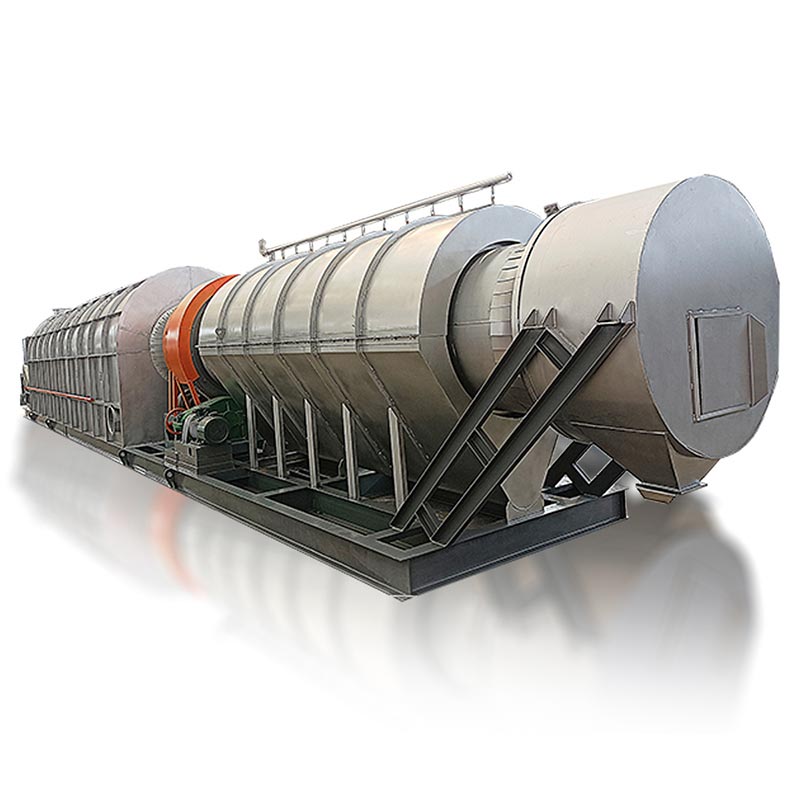
Вращающаяся печь представляет собой наклонный барабан (обычно 2–5° к горизонту), вращающийся вокруг своей оси со скоростью 1–4 об/мин. Материал подаётся с верхнего конца, медленно перемещается вдоль барабана за счёт вращения и наклона, проходит через зоны сушки, подогрева, обжига и охлаждения, а затем выгружается.
Основные узлы вращающейся печи:
- Барабан — стальной корпус с внутренней футеровкой из огнеупорного кирпича.
- Опорные ролики и бандажи — обеспечивают вращение и удерживают барабан.
- Привод — через венцовую шестерню и редуктор.
- Горелка — источник тепла (газ, мазут, угольная пыль).
- Теплообменники — цепи, лопатки, крестовины для интенсификации теплообмена.
2. Факторы, обеспечивающие равномерный обжиг
Равномерность обжига во вращающихся печах достигается за счёт комплекса конструктивных и технологических решений.
2.1 Постоянное перемешивание материала
Вращение барабана заставляет материал постоянно пересыпаться, что обеспечивает равномерный контакт каждой частицы с горячими газами. Степень заполнения барабана (обычно 8–15%) и скорость вращения подбираются так, чтобы материал образовывал «каскад» и не прилипал к футеровке.
2.2 Правильный профиль температур
Вращающаяся печь имеет несколько температурных зон, каждая из которых отвечает за определённый этап обработки:
- Зона сушки — 100–200°C.
- Зона подогрева — 200–800°C.
- Зона кальцинации — 800–1000°C.
- Зона обжига (спекания) — 1300–1500°C.
- Зона охлаждения — постепенное снижение температуры.
Правильное соотношение длин зон и распределение топлива по длине печи обеспечивают равномерный нагрев материала без локальных перегревов.
2.3 Теплообменные устройства
Внутри барабана устанавливаются цепи, лопатки и крестовины, которые увеличивают площадь контакта материала с газами и интенсифицируют теплообмен. Это особенно важно в зонах подогрева и кальцинации, где материал должен равномерно прогреться до нужной температуры.
2.4 Контроль скорости вращения и расхода материала
Скорость вращения барабана определяет время пребывания материала в печи. При увеличении скорости материал быстрее проходит через зоны, что может привести к недожогу. При снижении — к перегреву и оплавлению. Оптимальная скорость подбирается под конкретный материал и требуемую производительность.
| Зона печи | Температура, °C | Функция | Тип футеровки |
| Сушки | 100–200 | Удаление влаги | Шамотная |
| Подогрева | 200–800 | Нагрев, разложение | Шамотная, высокоглинозёмистая |
| Кальцинации | 800–1000 | Диссоциация карбонатов | Высокоглинозёмистая |
| Обжига (спекания) | 1300–1500 | Образование клинкера | Периклазохромитовая, хромомагнезитовая |
| Охлаждения | 1200–800 | Постепенное охлаждение | Шамотная, высокоглинозёмистая |
3. Роль футеровки в равномерном обжиге
Футеровка вращающейся печи выполняет две ключевые функции: защищает стальной корпус от высоких температур и участвует в теплообмене, аккумулируя тепло и передавая его материалу.
Правильный выбор и монтаж футеровки критически важны для равномерного обжига:
- Толщина и теплопроводность — влияют на распределение тепла по сечению барабана.
- Стойкость к химическому воздействию — клинкер и шлаки агрессивны к огнеупорам.
- Термическая стойкость — способность выдерживать циклы нагрева и охлаждения.
4. Правильный монтаж вращающейся печи
Около 40% нашего материала посвящено правильному монтажу вращающейся печи, так как от этого напрямую зависит равномерность обжига и срок службы оборудования.
Основные этапы монтажа вращающейся печи:
- Подготовка фундамента — обеспечение несущей способности и точности установки опор.
- Монтаж опорных роликов — выверка по высоте и горизонтали с точностью до 0,1 мм.
- Установка барабана — с проверкой соосности бандажей и роликов.
- Монтаж привода — центровка венцовой шестерни и редуктора.
- Футеровка барабана — с соблюдением температурных зазоров.
- Монтаж горелки и систем подачи топлива — с контролем факела.
- Пуско-наладочные работы — постепенный вывод на рабочий режим.
Типичные ошибки при монтаже вращающейся печи:
- Нарушение соосности барабана и роликов — неравномерный износ бандажей.
- Неверные температурные зазоры футеровки — разрушение кирпича при нагреве.
- Неправильная центровка привода — вибрация и поломка венцовой шестерни.
- Отсутствие контроля факела горелки — локальные перегревы и недожог.
- Игнорирование теплового расширения — деформация корпуса.
Наши специалисты Шаньдун Баоян Компания по производству сушильного оборудования, ООО выполняют профессиональный монтаж и настройку вращающихся печей с гарантией равномерности обжига.
5. Контроль и обслуживание вращающейся печи
Для обеспечения стабильного равномерного обжига необходимо регулярно контролировать следующие параметры:
- Температура по зонам — с помощью термопар и пирометров.
- Состав отходящих газов — для контроля полноты сгорания топлива.
- Скорость вращения и наклон барабана — для стабильного времени пребывания.
- Состояние футеровки — визуальный осмотр при остановках.
- Вибрация и состояние опор — для предотвращения аварий.
Часто задаваемые вопросы о вращающихся печах
При изменении влажности сырья необходимо корректировать скорость вращения печи и расход топлива. Влажное сырьё требует больше времени в зоне сушки, поэтому рекомендуется снизить скорость вращения или увеличить подачу тепла. Современные вращающиеся печи оснащаются системами автоматического контроля, которые регулируют режим в реальном времени. Наши специалисты Шаньдун Баоян Компания по производству сушильного оборудования, ООО помогут настроить систему управления под ваше сырьё.
Наиболее критичны: нарушение соосности барабана и опорных роликов (ведёт к биению и неравномерному движению материала), неправильная центровка привода (вызывает вибрацию и неравномерное вращение), неверные температурные зазоры футеровки (разрушение кирпича и локальные перегревы), неправильная установка горелки (неравномерный факел). Все эти ошибки приводят к неравномерному обжигу и снижению качества продукта. Монтаж должен выполняться квалифицированными специалистами с контролем всех параметров.
Срок службы футеровки вращающейся печи зависит от типа огнеупора и условий эксплуатации. В зоне обжига (наиболее горячей) периклазохромитовая футеровка служит 8–12 месяцев, в зонах подогрева и кальцинации — 18–24 месяца, в зоне сушки — до 3 лет. Регулярный осмотр и замена изношенных участков позволяют избежать аварийных остановок. Контроль толщины футеровки проводится ультразвуковым методом при плановых остановках.
Да, вращающиеся печи универсальны и могут использоваться для обжига цементного клинкера, извести, доломита, керамзита, металлургических окатышей, огнеупоров и других материалов. Однако для каждого материала требуется индивидуальная настройка температурного профиля, скорости вращения и типа футеровки. Наши инженеры выполняют расчёт и подбор режимов для конкретного материала.
Равномерность обжига контролируется по нескольким параметрам: температура в каждой зоне (термопары), состав отходящих газов (CO, O2), визуальный осмотр факела, качество готового продукта (прочность, цвет, структура). Современные системы автоматизации позволяют вести непрерывный мониторинг и корректировать режим в реальном времени. При обнаружении отклонений необходимо оперативно изменить подачу топлива или скорость вращения.
Статья подготовлена инженерно-техническим центром Шаньдун Баоян Компания по производству сушильного оборудования, ООО — производителя вращающихся печей, сушильного и обжигового оборудования для цементной, металлургической и химической промышленности. Наши специалисты имеют многолетний опыт проектирования, монтажа и настройки вращающихся печей на предприятиях России и СНГ. Приведённые данные основаны на реальных проектах и требованиях ГОСТ 27490-87 и ТР ТС 010/2011.