Как Асинхронные двигатели с фазным ротором обеспечивают высокий пусковой момент при тяжелых нагрузках?
2026-11-19
Автоматические лазерные труборезы с каждым годом становятся всё более производительными: скорость резки растёт, время переналадки сокращается, а требования к точности ужесточаются. Однако даже самый быстрый станок теряет эффективность, если готовые детали приходится вручную снимать, сортировать и складывать. Именно поэтому современные автоматические лазерные труборезы всё чаще оснащаются системой автоматической сортировки деталей. Такая система не только разгружает оператора, но и обеспечивает стабильный темп производства, снижает риск повреждения деталей и позволяет организовать непрерывный цикл «резка — сортировка — упаковка». В основе надёжной работы сортировочных механизмов часто лежат асинхронные двигатели с фазным ротором, которые обеспечивают плавный пуск, высокий пусковой момент и устойчивость к перегрузкам. По данным отраслевого обзора Laser Focus World (2024), внедрение автоматической сортировки повышает общую эффективность оборудования (OEE) на 15–25% и сокращает долю ручных операций на 40–60%.
В этой статье наши эксперты из Tellhow Shenyang Electric Machine Co., Ltd. разбирают, какие задачи решает система автоматической сортировки, почему в её приводе применяются асинхронные двигатели с фазным ротором, и как правильно выполнить монтаж и пуско-наладку, чтобы система работала стабильно. Около 40% материала посвящено правильному монтажу, поскольку ошибки на этом этапе сводят на нет преимущества даже самого современного оборудования.
1. Какие задачи решает система автоматической сортировки деталей
Система автоматической сортировки деталей представляет собой комплекс механизмов, который принимает готовые детали от лазерного трубореза, распределяет их по типам, размерам или заказам и укладывает в накопители или тару. Рассмотрим ключевые задачи, которые она решает.
1.1 Непрерывность производственного цикла
Без автоматической сортировки оператор вынужден останавливать станок для снятия готовых деталей. Система сортировки позволяет вести резку непрерывно, принимая детали по мере их выхода. Это особенно важно для длинномерных труб и крупносерийного производства.
1.2 Снижение повреждений готовых деталей
Ручная выгрузка часто приводит к падению деталей, появлению вмятин и царапин. Автоматическая сортировка обеспечивает бережную транспортировку и укладку, сохраняя качество кромки и геометрию.
1.3 Сортировка по типоразмерам и заказам
Современные системы могут распределять детали по нескольким накопителям в соответствии с программой раскроя. Это упрощает дальнейшую сборку и упаковку, исключает ошибки комплектации.
1.4 Снижение нагрузки на оператора
Оператор освобождается от тяжёлых и монотонных операций, сосредотачиваясь на контроле качества и настройке станка. Это снижает утомляемость и риск ошибок.
1.5 Интеграция с системами управления производством
Данные о количестве и типах отсортированных деталей могут передаваться в MES/ERP, обеспечивая прослеживаемость и планирование.
2. Роль асинхронных двигателей с фазным ротором в приводе сортировки
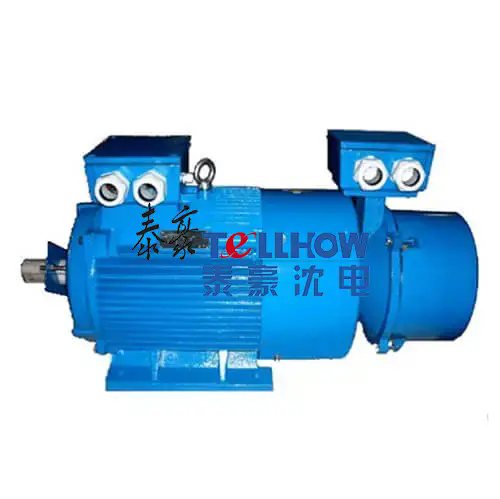
Механизмы сортировки требуют надёжного привода, способного работать в повторно-кратковременном режиме с частыми пусками и остановками. Асинхронные двигатели с фазным ротором обладают рядом преимуществ для таких задач.
2.1 Высокий пусковой момент
Введение пускового реостата в цепь ротора позволяет увеличить пусковой момент до 2–2,5 номинального при ограничении пускового тока. Это важно для запуска загруженных транспортёров и подъёмных механизмов сортировки.
2.2 Плавное регулирование скорости
Изменение сопротивления в цепи ротора позволяет ступенчато регулировать частоту вращения, что может использоваться для синхронизации скорости сортировочного транспортёра со скоростью выхода деталей из трубореза.
2.3 Устойчивость к перегрузкам и тяжёлым условиям
Асинхронные двигатели с фазным ротором хорошо переносят кратковременные перегрузки, вибрацию и запылённость, характерные для цехов металлообработки. При правильном обслуживании их ресурс составляет 15–20 лет.
2.4 Простота обслуживания и ремонта
Конструкция таких двигателей хорошо отработана, а замена щёток и подшипников не требует сложного оборудования. Это снижает эксплуатационные расходы.
Специалисты Tellhow Shenyang Electric Machine Co., Ltd. производят асинхронные двигатели с фазным ротором, специально адаптированные для приводов сортировочных систем лазерных труборезов. Мы учитываем особенности повторно-кратковременного режима, повышенные требования к пусковому моменту и условия эксплуатации.
3. Состав системы автоматической сортировки и критерии выбора двигателя
Типовая система автоматической сортировки включает приёмный лоток, транспортёр, механизм распределения (шибер, поворотный стол, манипулятор) и накопители. Для каждого узла подбирается двигатель с учётом нагрузок и режима работы.
| Узел системы сортировки | Тип нагрузки | Рекомендуемый двигатель | Особенности выбора |
| Приёмный транспортёр | Непрерывная, лёгкая | Асинхронный с короткозамкнутым ротором | Достаточно стандартного двигателя |
| Механизм распределения (шибер) | Повторно-кратковременная, с частыми пусками | Асинхронный с фазным ротором | Высокий пусковой момент, плавный разгон |
| Подъёмный стол | Тяжёлая, с перегрузками | Асинхронный с фазным ротором | Запас по моменту 1,5–2,0 |
| Накопитель с толкателем | Ударная, переменная | Асинхронный с фазным ротором | Усиленные подшипники, класс защиты IP54 |
При выборе двигателя необходимо учитывать: номинальную мощность, число оборотов, режим работы (S1–S8), класс защиты, способ охлаждения и условия окружающей среды. Для цехов с повышенной запылённостью рекомендуются двигатели с защитой IP54 и выше.
4. Правильный монтаж системы автоматической сортировки и двигателей
Около 40% материала мы посвящаем правильному монтажу, поскольку от него зависит долговечность механизмов и точность сортировки. Монтаж включает установку механики, подключение двигателей, настройку приводов и проверку безопасности.
4.1 Подготовка площадки и выверка оборудования
Основание под сортировочную систему должно быть ровным и жёстким, с отклонением от горизонтали не более 2 мм на 1 м. Рама транспортёра и механизмов распределения выверяется по уровню и крепится анкерными болтами. Перекосы приводят к неравномерной нагрузке на двигатель и повышенному износу.
4.2 Установка и центровка двигателей
Асинхронные двигатели с фазным ротором устанавливаются на регулируемые опоры. Соосность вала двигателя и редуктора проверяется с помощью лазерного центровщика или индикаторов; допустимое смещение — не более 0,05 мм, угловое отклонение — не более 0,1°. Неправильная центровка вызывает вибрацию и перегрев подшипников.
4.3 Подключение силовых цепей и цепей ротора
Пусковые реостаты и щёточный узел подключаются согласно схеме. Сопротивление пускового реостата подбирается под конкретный двигатель и нагрузку. Контакты щёток должны быть притёрты, а нажатие отрегулировано. Перед включением проверяется сопротивление изоляции обмоток (не менее 1 МОм).
4.4 Настройка защит и автоматики
Настраиваются тепловые реле, максимальная токовая защита, датчики положения и блокировки. Система сортировки должна быть интегрирована с ЧПУ трубореза: сигналы «деталь готова», «накопитель полон» и «авария» должны корректно обрабатываться.
4.5 Пуско-наладка и тестовый прогон
Сначала выполняется прокрутка каждого механизма без нагрузки, проверка направления вращения и работы концевых выключателей. Затем система загружается деталями и проверяется сортировка по всем каналам. Рекомендуется вести протокол пуско-наладки с фиксацией токов, температуры и времени срабатывания.
4.6 Типичные ошибки монтажа
- Несоосность двигателя и редуктора — вибрация и выход из строя подшипников.
- Неправильный подбор пускового реостата — перегрев ротора или недостаточный пусковой момент.
- Отсутствие защиты от пыли — загрязнение щёточного узла.
- Ошибки в интеграции с ЧПУ — пропуск деталей или аварийные остановки.
- Плохое заземление — помехи в цепях управления.
Инженеры Tellhow Shenyang Electric Machine Co., Ltd. выполняют шеф-монтаж приводов сортировочных систем, включая центровку, настройку пусковых реостатов и проверку защит. Такой подход позволяет избежать типичных ошибок и обеспечить стабильную работу оборудования с первого дня.
5. Экономическая эффективность и окупаемость
Внедрение автоматической сортировки требует капитальных затрат, но окупается за счёт роста производительности и снижения затрат на персонал. При двухсменной работе и производительности 300–500 деталей в час система окупается за 12–24 месяца. Дополнительный эффект — снижение брака и улучшение условий труда.
6. Часто задаваемые вопросы
Асинхронные двигатели с фазным ротором обеспечивают высокий пусковой момент при ограниченном пусковом токе, что важно для тяжёлых механизмов сортировки. Частотный привод с короткозамкнутым двигателем также эффективен, но требует более дорогого преобразователя и может быть чувствителен к пыли и вибрации. Выбор зависит от конкретных условий; в ряде случаев комбинация «фазный ротор + частотное регулирование» даёт наилучший результат.
Наиболее критичны: несоосность вала двигателя и редуктора, неправильный подбор пускового реостата, отсутствие защиты от пыли и влаги, плохое заземление. Эти ошибки приводят к вибрации, перегреву, отказу щёточного узла и аварийным остановкам. Монтаж должен выполняться с использованием лазерного центровщика и с соблюдением схемы подключения.
Рекомендуется ежемесячно проверять состояние щёток и коллектора, очищать от пыли, контролировать нагрев подшипников. Замена щёток выполняется по мере износа (обычно раз в 6–12 месяцев). Ежегодно проводится ревизия подшипников и проверка сопротивления изоляции. При интенсивной работе в запылённой среде интервалы обслуживания сокращаются.
Да, существует возможность дооснащения. Необходимо проверить совместимость по габаритам, интерфейсам управления и производительности. Обычно требуется согласование сигналов с ЧПУ станка и настройка программы раскроя. Наши инженеры выполняют аудит и предлагают решение под конкретный станок.
Статья подготовлена техническим департаментом Tellhow Shenyang Electric Machine Co., Ltd. — производителя асинхронных двигателей с фазным ротором и приводов для промышленных механизмов. Наши специалисты имеют многолетний опыт подбора, монтажа и обслуживания двигателей для сортировочных систем и другого оборудования металлообработки. Приведённые рекомендации основаны на реальных проектах и требованиях ГОСТ 12.1.019-2017 и ТР ТС 010/2011.